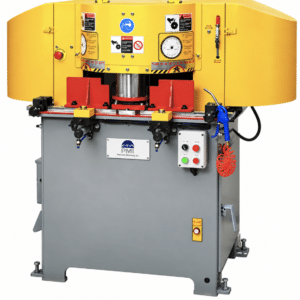
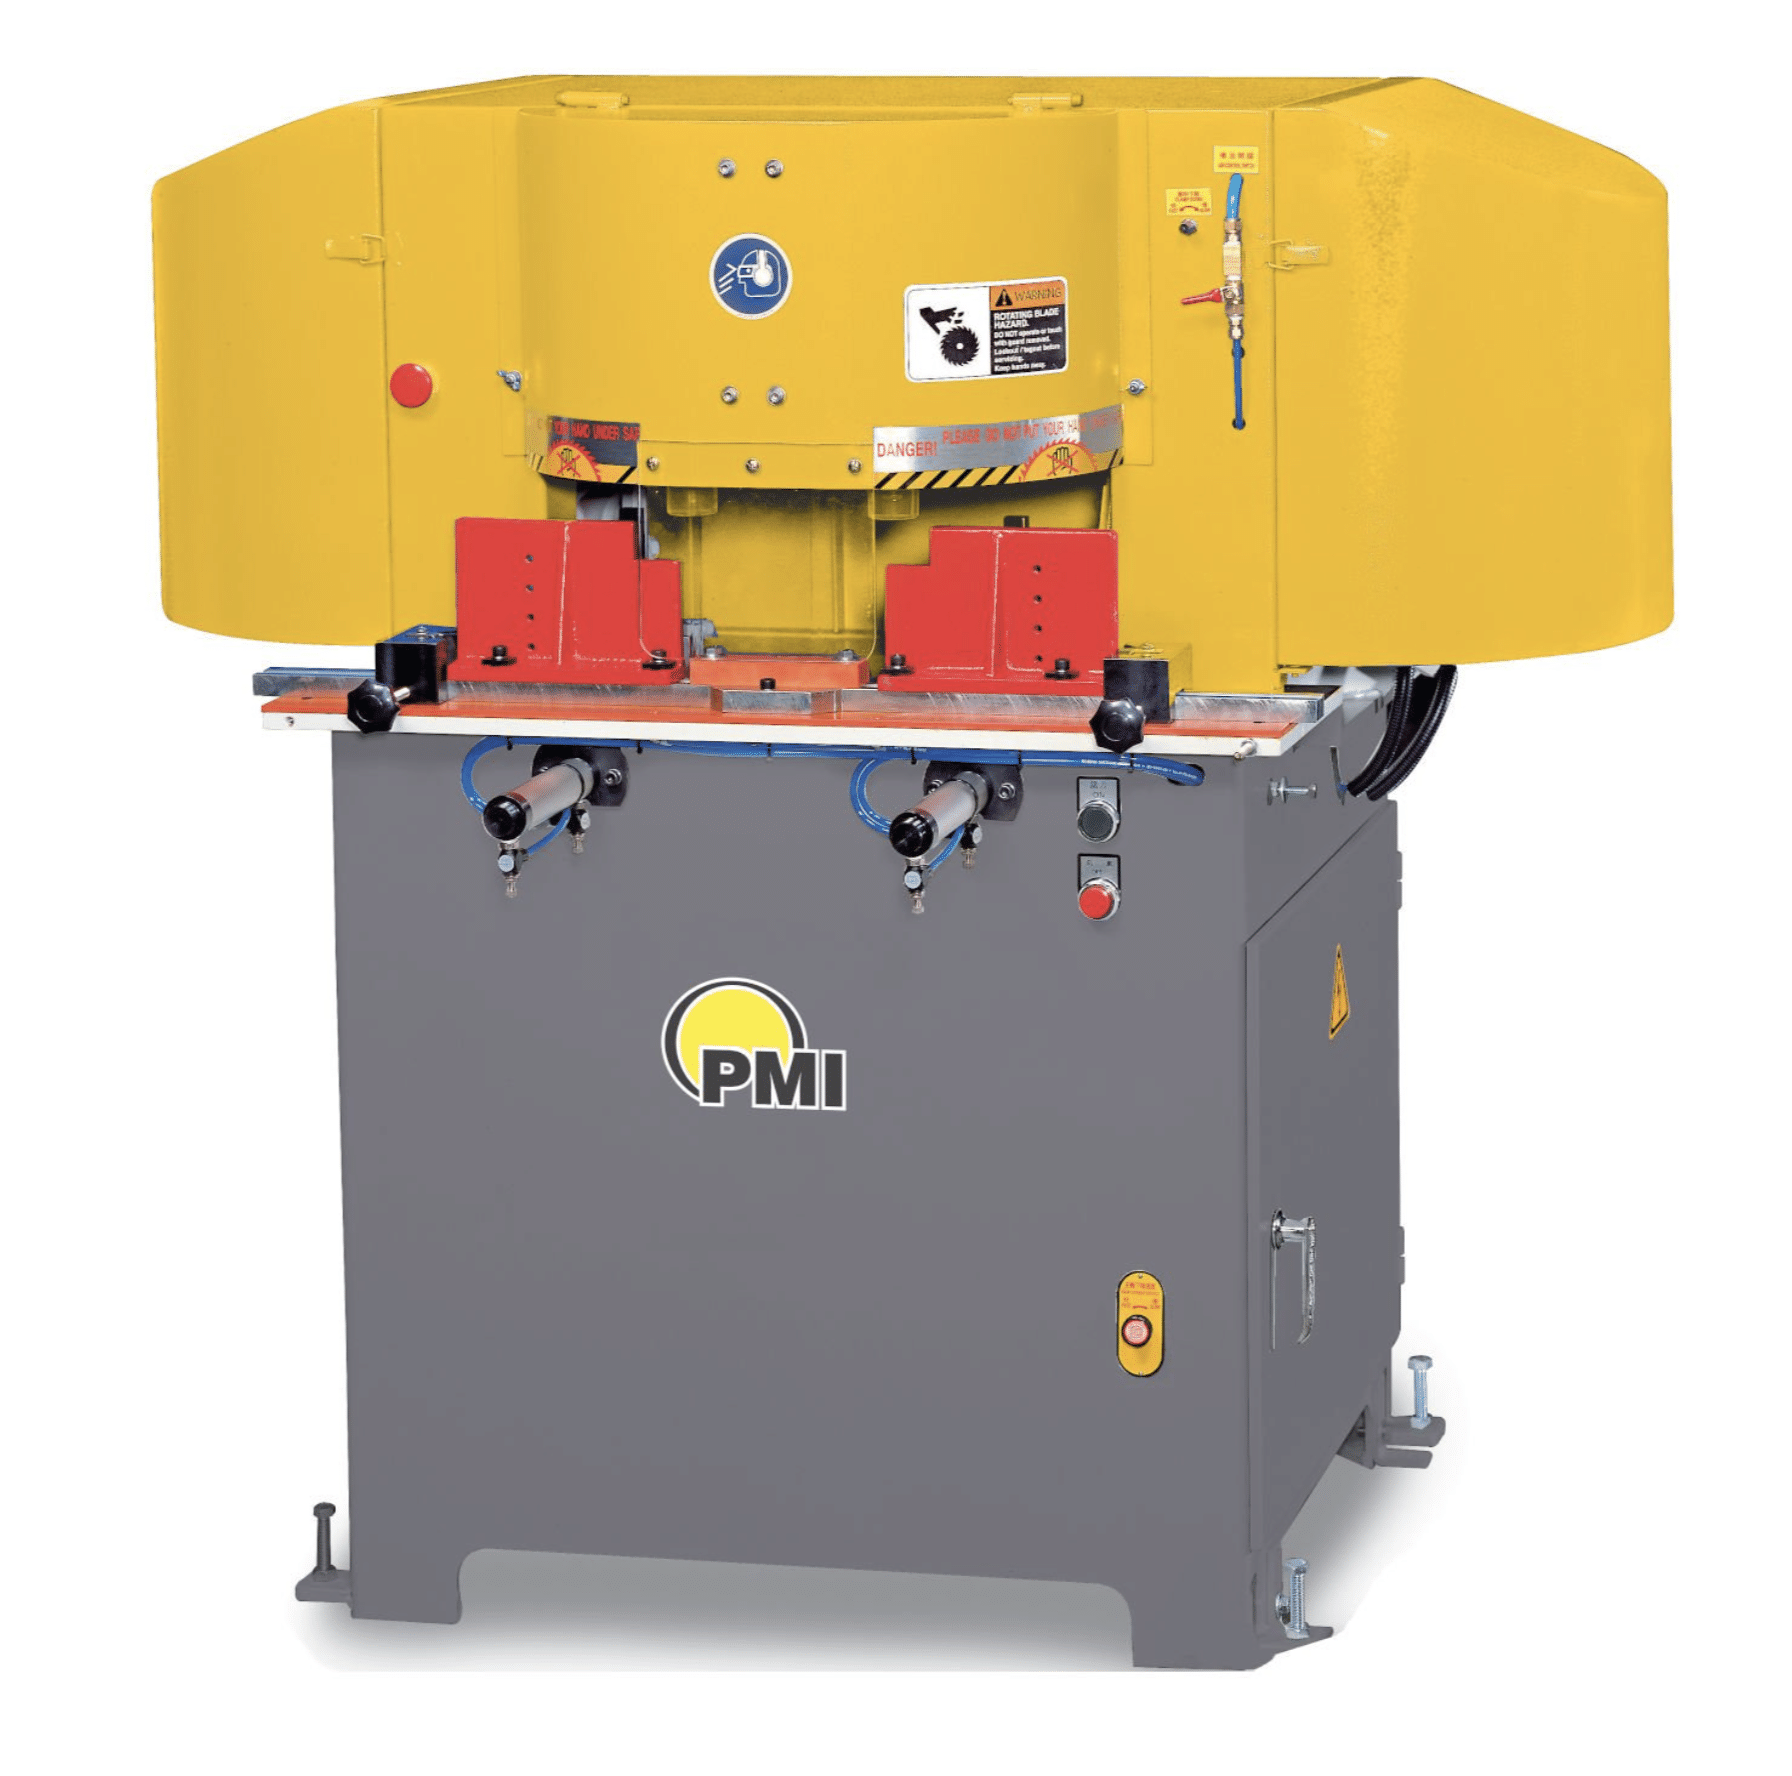
La préparation d’ profilés extrudés en aluminium s pour des assemblages en angle nécessite souvent un contrôle plus précis que ne le permet une opération de découpe standard. L’ PMI-14 CV-Type Notching Saw est spécialement conçue pour ce type de travail : elle combine une géométrie de coupe à 45° opposée à une profondeur d’encoche réglable afin d’enlever de la matière là où les profilés doivent se croiser ou s’assembler. Sa configuration dédiée offre aux fabricants un moyen pratique de réaliser des encoches uniformes dans les profilés et composants extrudés en aluminium sans avoir à recourir à de multiples opérations de découpe manuelles.
PMI-14 CV-Type Notching Saw Caractéristiques :
L’« PMI-14 CV-Type » est une machine à notching saw r les angles en aluminium, conçue pour les profilés nécessitant un enlèvement de matière avant l’assemblage. Son système de coupe dédié permet aux fabricants de réaliser des encoches de géométrie reproductible sur les profilés et les composants extrudés en aluminium, plutôt que d’obtenir la forme requise par plusieurs coupes à la scie distinctes.
Toutes les extrusions ne nécessitent pas le même enlèvement de matière. L’ notching saw r en aluminium à profondeur réglable permet d’ajuster la profondeur de coupe en fonction du profilé et du joint à réaliser, offrant ainsi une plus grande flexibilité lors du passage d’une forme d’extrusion à une autre. Ce réglage s’avère particulièrement utile lorsque l’encoche doit s’arrêter à un point précis plutôt que de traverser complètement la pièce.
La scie à rainurer à extrusion à 45 degrés utilise une géométrie de coupe inclinée pour préparer les « profilés en aluminium » destinés aux assemblages d'angle et aux jonctions croisées. En garantissant le respect de l'orientation de coupe requise grâce à une machine dédiée, le PMI-14 CV-Type permet d'assurer la cohérence de la géométrie des rainures sur l'ensemble des composants récurrents, tout en réduisant les réglages manuels nécessaires à la réalisation de ces coupes sur une scie polyvalente.
| Spécification | Valeur |
| Type de machine | Aluminium semi-automatique notching saw |
| tête de sciage Disposition | Deux têtes fixées à 45° |
| Réglage de la profondeur d'encoche | Guidage avant réglable |
| Moteurs de scies | 2 HP x 2 |
| Diamètre de la lame | 14 pouces x 2 |
| vitesse de la lame | 3,200 RPM |
| Largeur maximale | 3,5 pouces |
| Hauteur maximale du matériau | 7 pouces |
L'Pat Mooney PMI-14 CV-Type Notching Saw est une machine semi-automatique à double tête et à guidage en Vnotching saw destinée aux profilés en aluminium et en métaux non ferreux. Son mode de fonctionnement, la disposition de ses têtes et sa plage de travail définissent sa place dans la production de pièces en aluminium et en métaux non ferreux.
Deux têtes fixes à 45 degrés sont équipées de lames de 14 pouces, de moteurs individuels de 2hp , tournant à 3 200 tr/min vitesse de la lame, d’une avance de hydropneumatique et de serre-joints réglables. Un guide avant permet de contrôler la profondeur d’encoche ; les limites indiquées sont une largeur d’encoche de 3,5 pouces et une hauteur de matériau de 7 pouces. Le choix final de la machine dépend de l’ensemble des matériaux, de la géométrie des profilés, des angles ou caractéristiques requis, de la longueur finie, des tolérances, du volume de production, des exigences de lame, du serrage, du support du matériau et de la manutention des pièces.
Parmi les applications courantes, on peut citer :
Deux entailles opposées à 45 degrés permettent d'obtenir une découpe en forme de V.
La butée avant détermine la profondeur de pénétration du profilé dans la trajectoire de la lame.
La zone de travaux accepte les profils ne dépassant pas la limite de hauteur indiquée.
Ces deux têtes à angle fixe garantissent une géométrie d'encoche constante sur les pièces répétitives.
Une butée avant réglable permet de déterminer la position du matériau et, par conséquent, la profondeur de l'encoche en V.
La largeur maximale de l'encoche est de 3,5 pouces et la hauteur maximale du matériau est de 7 pouces.
Le modèle C-Type supprime une section d'angle à 90 degrés ; le modèle CV-Type crée une encoche centrée en forme de V, contrôlée par la butée avant.
Les têtes sont fixées à 45 degrés, de sorte que les coupes opposées standard forment un V de 90 degrés.
La profondeur de l'encoche, le plan de référence du profilé, l'épaisseur de la paroi, l'orientation du matériau, les exigences en matière de pliage ou d'assemblage, ainsi que l'état acceptable des angles intérieurs déterminent la position du guide.