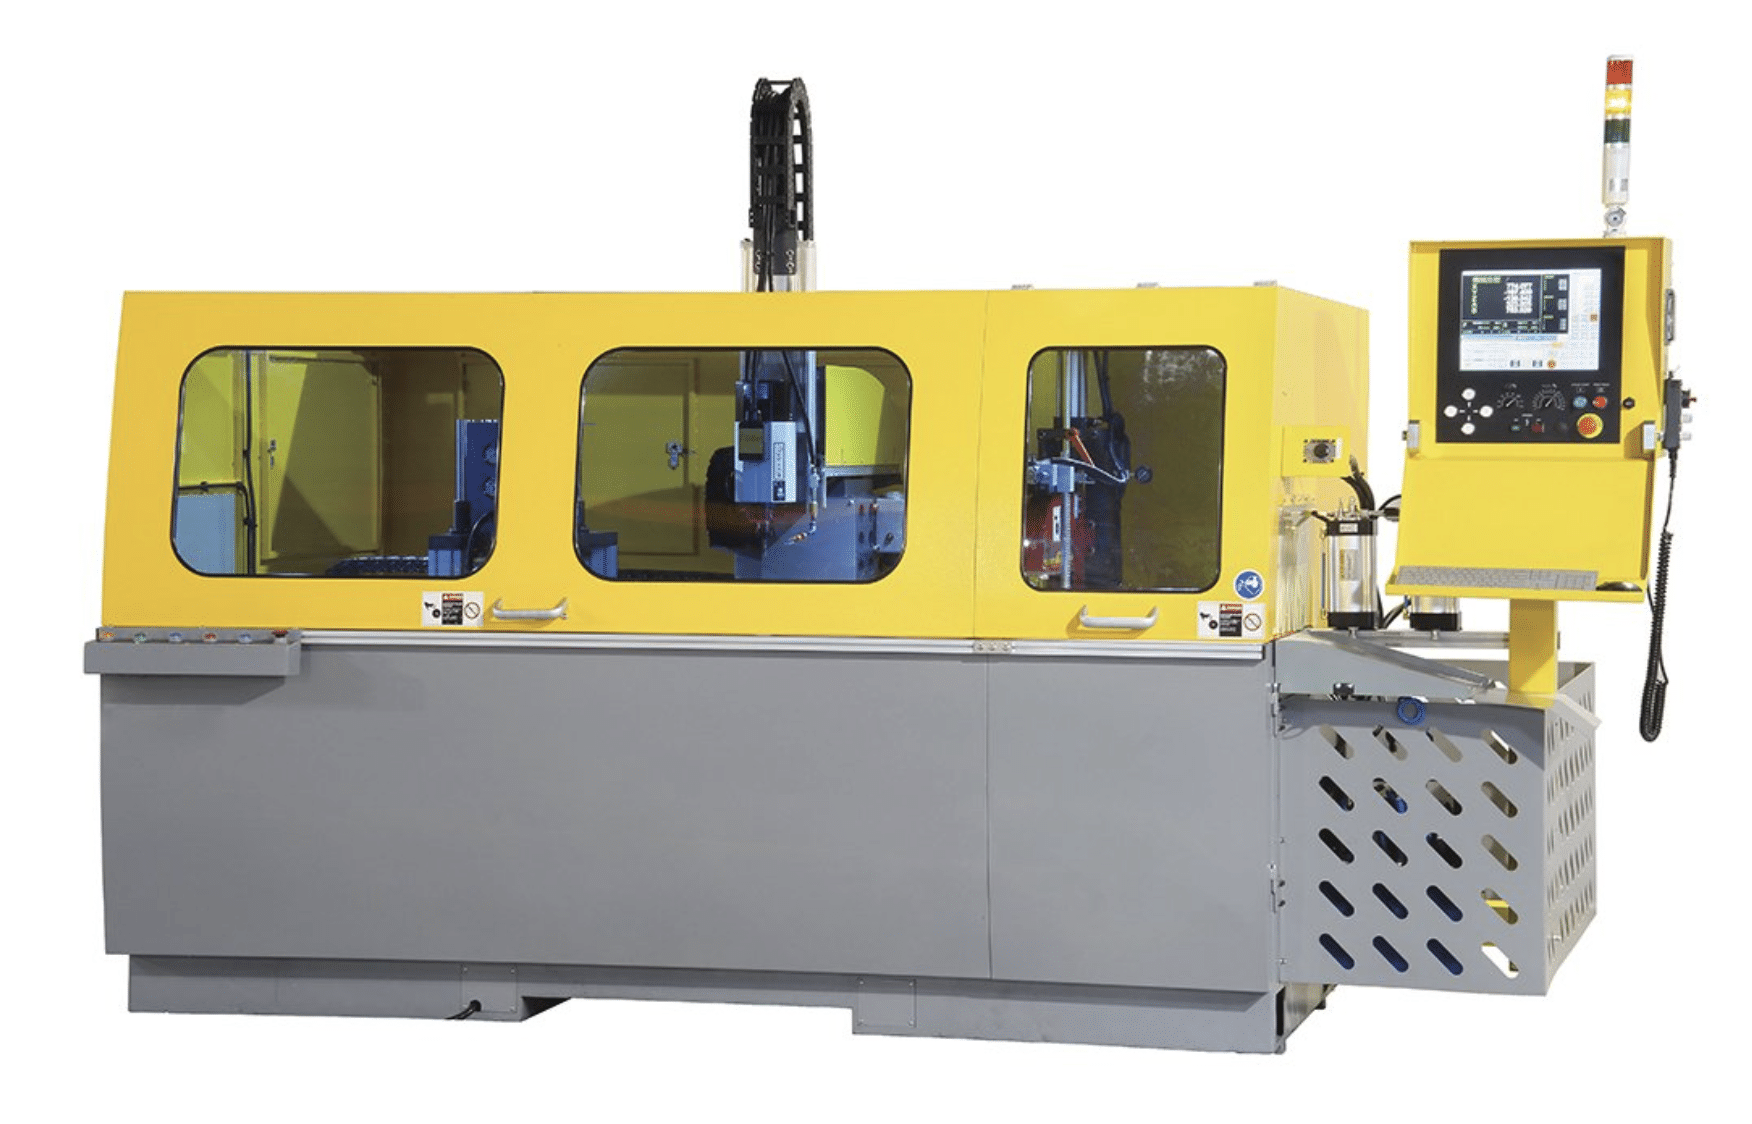
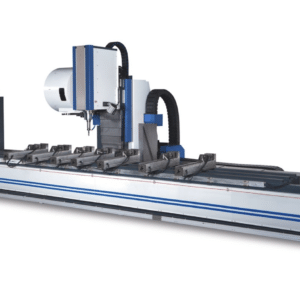
La transformation d'un long profilé extrudé en aluminium en un composant fini peut nécessiter des opérations de perçage, de fraisage et de découpe finale. Le système « Pat Mooney » (PMI-CNC 18 MDS ) regroupe ces processus au sein d'une seule plateforme automatisée, permettant ainsi aux profilés de passer de l'état brut à celui de pièces finies en réduisant le nombre d'Temps de réglage s distinctes. L'usinage CNC, le sciage intégré et le déplacement automatisé des matériaux rendent ce système particulièrement utile pour les composants récurrents qui nécessitent plusieurs opérations avant d'être coupés à leur longueur finale.
PMI-CNC 18 MDS Caractéristiques du centre d'usinage et de sciage :
L'PMI-CNC 18 MDS e sert d'Centre d'usinage d'extrusion d'aluminium pour les profilés qui nécessitent plus qu'une simple découpe. Les opérations d'usinage peuvent être réalisées sans que le matériau ne quitte le système de production, ce qui évite d'avoir à découper d'abord des ébauches, puis à transférer chaque pièce vers une autre machine pour les opérations secondaires.
La combinaison de plusieurs opérations constitue l'atout majeur de cette machine CNC de perçage, de fraisage et de sciage. Les trous, fentes, poches et autres éléments requis peuvent être usinés dans le cadre du flux de travail programmé avant que la scie ne sépare la pièce finie du reste de la pièce brute. Cela permet de regrouper des opérations qui, autrement, nécessiteraient des équipements supplémentaires, des manipulations et des Temps de réglage.
Le système de traitement automatique des profilés utilise un déplacement contrôlé de la matière pour positionner le profilé en vue de son usinage et des opérations de découpe qui suivent. Au lieu de considérer l'avance de la matière comme une tâche manuelle distincte, le positionnement s'intègre désormais dans la séquence de production programmée. Cela rend la machine 18 MDS particulièrement utile pour les pièces répétitives, pour lesquelles l'emplacement des caractéristiques et la longueur finale de la pièce doivent rester constants d'un lot à l'autre.
| Spécifications | Valeur |
| Course de l'axe X | 59 pouces (1,5 m) |
| Course de l'axe Y | 12,8 pouces (325 mm) |
| Course de l'axe Z | 11,81 pouces (300 mm) |
| Index des navettes | 49,2 pouces (1,25 m) |
| Broche | 12 000 tr/min / 5 HP |
| Porte-outil | ISO 30 |
| Moteur de scie | 10 HP |
| Lame de scie | 18 pouces |
| Avance de la scie | Entièrement hydraulique |
Le centre d’usinage et de sciage « Pat Mooney »PMI-CNC 18 MDS est un centre d’usinage CNC et de sciage dédié aux profilés en aluminium et en métaux non ferreux. Il est conçu pour traiter des profilés nécessitant des opérations de fraisage, de perçage ou de taraudage avant la découpe, son organisation des processus déterminant l’intervention de l’opérateur et la portée de l’ Pièce .
Un centre d'Broche -usinage ISO 30 tournant à 12 000 tr/min offre une course de 59 pouces sur l'axe X, de 12,8 pouces sur l'axe Y et de 11,81 pouces sur l'axe Z. Un moteur 10-hp s distinct entraîne la scie de 18 pouces, tandis qu’une navette servo de 49,2 pouces indexe les pièces longues. Avant de définir les spécifications de la machine, veuillez confirmer les dimensions maximales et minimales des pièces à usiner, les angles ou caractéristiques requis, les tolérances, les données relatives à la lame ou à l’outillage, le système de serrage, le support de matière, la quantité à produire et la manutention des pièces finies.
Les tâches habituelles comprennent :
Un centre d'usinage ISO 30 tournant à 12 000 tr/ Broche , offre une course de 59 pouces sur l'axe X, de 12,8 pouces sur l'axe Y et de 11,81 pouces sur l'axe Z. Un moteur 10-hp , indépendant, entraîne la scie de 18 pouces, tandis qu'une navette asservie de 49,2 pouces assure l'indexation des pièces longues.
Le centre d'usinage et de sciage « PMI-CNC 18 MDS » localise les éléments programmés à partir d'un décalage de pièce défini, plutôt qu'à partir de repères de traçage manuels.
Les positions de serrage doivent maintenir le profil en place tout en laissant dégagées toutes les voies d'Broche s ou d'accès au perçage nécessaires.
Les programmes conservent les coordonnées et la séquence d'usinage des familles de pièces définies.
Oui. Le système peut fraiser, percer ou tarauder les éléments programmés avant que la scie de 18 pouces n'ait terminé la coupe.
Les courses publiées sont de 59 pouces en X, 12,8 pouces en Y et 11,81 pouces en Z.
L'Broche d'usinage ISO30 a une puissance nominale de 5 hp et tourne à 12 000 tr/min ; la scie à tronçonner est équipée d'un moteur indépendant de 10hp s avec avance hydraulique.
Un chariot à vis à billes à servocommande offre une course d'indexation de 49,2 pouces et repositionne la pièce entre les opérations.
Les profils récurrents comportant des éléments percés, taraudés ou fraisés à proximité de la coupe finale permettent d'éviter une étape distincte d'usinage et de manutention.