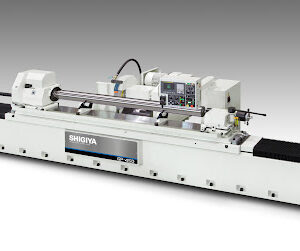
La Shigiya G-65D uneRectifieuse cylindrique Robuste Rectifieuse cylindrique pour la rectification de précision de pièces de grande taille et de forte masse. Elle offre des résultats stables et reproductibles grâce à une plate-forme rigide, un comportement thermique contrôlé et des performances de rectification constantes tout au long de cycles de production prolongés. La G-65D ainsi une précision fiable et une qualité prévisible des pièces dans les applications de fabrication exigeantes et à forte charge.
La Shigiya G-65D une rectifieuse de grande capacité conçue pour répondre aux exigences rigoureuses des industries travaillant avec des composants de très grandes dimensions. Elle offre une largeur de travail de 650 mm (25,59 pouces), ce qui la rend idéale pour le traitement de pièces larges. De plus, cette rectifieuse offre une distance entre pointes pouvant atteindre 236 pouces, ce qui lui permet d'accueillir des pièces pesant jusqu'à 6 600 livres. Elle est donc particulièrement utile dans des secteurs tels que l'aérospatiale, la construction navale et la production d'énergie, où la taille et la précision des pièces sont tout aussi importantes.
Alors que de nombreuses machines s'appuient aujourd'hui largement sur l'automatisation, la G-65D par sa Rectifieuse cylindrique classique Rectifieuse cylindrique . Les opérateurs conservent un contrôle manuel total, ce qui permet des réglages plus intuitifs pendant le processus de rectification. Cette précision manuelle est particulièrement précieuse lorsqu'il s'agit de pièces uniques ou complexes. De plus, cette configuration offre aux opérateurs expérimentés la possibilité d'ajuster chaque détail avec précision. Grâce à un déplacement fluide de la table et à des commandes équilibrées, la rectifieuse assure une régularité tout au long de chaque opération, quelle que soit la complexité de la pièce.
Au-delà de la précision, la G-65D une Robuste conçue pour offrir une grande durabilité et une utilisation à long terme. Sa construction robuste réduit les vibrations au minimum, même en cas de fonctionnement continu. Ainsi, les finitions de surface restent lisses et les tolérances serrées, même sur des pièces lourdes et de grande longueur. De plus, son châssis robuste garantit des résultats constants, quart après quart. En minimisant la flexion de la machine et les mouvements thermiques, la G-65D une précision sans compromis. Au fil du temps, cette fiabilité réduit l'usure et diminue les besoins en maintenance.
La Shigiya G-65D facilement à différents environnements de fabrication. Des ateliers de sous-traitance aux chaînes de production à grande échelle, cette rectifieuse offre une grande flexibilité sans compromettre la précision. Sa large gamme de longueurs de centre lui permet de passer de pièces courtes à des pièces longues avec un réglage minimal. De plus, sa conception conviviale permet aux opérateurs de travailler efficacement sans nécessiter de formation approfondie. Pour les équipes qui cherchent à augmenter leur rendement tout en respectant des tolérances strictes, la G-65D un outil précieux.
Système métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| Balançoire au-dessus de la table | mm | 650 |
| Distance entre les centres | mm | 2200, 3000, 4000, 5000, 6000 |
| Capacité de charge | kg | 3000 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| Balançoire au-dessus de la table | pouce | 25.59 |
| Distance entre les centres | pouce | |
| Capacité de charge | lb | 6613.87 |
L’« Shigiya » (G-65D ) est une machine de rectification cylindrique externe de grande capacité ( Rectifieuse cylindrique ) destinée aux arbres de grandes dimensions et lourds nécessitant une rectification cylindrique externe stable. A.W. Miller Technical Sales assure la fourniture et l’assistance technique des équipements de rectification Shigiya dans l’État de New York, en Pennsylvanie, dans le Maryland, au Delaware, dans le sud du New Jersey et au Québec, en proposant des services d’ingénierie d’application, d’installation, de formation et d’entretien certifié par le fabricant.
Les machines de la série 65 permettent d'adapter l'amplitude d'oscillation, le diamètre de meulage, l'entraxe et la charge de travail aux composants de grande taille. La capacité finale varie en fonction du modèle et de la longueur du banc ; les plates-formes d'Shigiya s de grande taille associées permettent d'atteindre des entraxes de plusieurs mètres et de supporter des charges importantes entre les centres. Le choix final de la machine doit être fondé sur l'Pièce complète, la surépaisseur, les tolérances, l'état de surface, l'ensemble meule et dressage, le système de serrage, le système de mesure, le système de refroidissement, les objectifs d'automatisation et le rythme de production.
Les candidatures généralement prises en compte pour le programme « Shigiya » (G-65D ) comprennent :
Les têtes d'usinage, les Contre-poupée, les centres, les lunettes fixes et les équipements de chargement doivent supporter la masse totale de la pièce sans la déformer ni endommager les tourillons finis.
La rectification sur des distances entre axes étendues nécessite un nivellement minutieux, une stabilisation thermique, la mise en place de supports et la vérification du cône sur toute la longueur utile de la pièce.
Le type d’abrasif, le grain, le liant, les dimensions de la meule, la forme de dressage et la fréquence de dressage doivent être adaptés au matériau, à la surépaisseur, à la finition et au temps de cycle. Le processus d’ G-65D t doit être validé avec l’ensemble complet comprenant la meule et le liquide de refroidissement.
Les centres ou l'Serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'G-65D est capable de maintenir les dimensions, la circularité, la cylindricité et l'état de surface requis tout au long de la production.
G-65D Elle s'avère particulièrement utile lorsque sa configuration d'Rectifieuse cylindrique , dotée d'une grande capacité, répond directement aux exigences liées à la taille de la pièce, à l'accès aux caractéristiques, au support de la pièce ou à la séquence de production. Le choix doit se fonder sur un avantage de processus documenté plutôt que sur la familiarité avec un modèle donné.
Vérifiez quelles surfaces nécessitent un accès droit, angulaire, interne, frontal ou spécifique ; vérifiez ensuite le diamètre et la largeur de la meule, son pivotement ou son angle d'approche, le dégagement par rapport au carter de protection, l'emplacement du dressage et les interférences avec le dispositif de serrage.
Oui, mais l'acier trempé, l'acier inoxydable, le carbure, les revêtements et d'autres Matériaux s peuvent nécessiter des abrasifs, des liants, des vitesses, des fluides de refroidissement, des systèmes de filtration, des outils de dressage et des marges d'usinage différents. Il convient également de tenir compte de la contamination croisée et des changements d'outils.
Parmi les facteurs courants, on peut citer les variations thermiques, l'usure des meules, les variations de dressage, la déformation des pièces, l'état du centre, la température du liquide de refroidissement, la répétabilité des jauges, les variations du matériau brut et les étincelles irrégulières. Les données de processus doivent permettre d'identifier la cause principale avant de modifier la compensation.
Les fondations, la mise à niveau, les vibrations provenant d'équipements situés à proximité, la température ambiante, l'alimentation électrique, l'air, le système de refroidissement, le captage des brouillards, la manutention des matériaux et l'accès pour la maintenance sont autant de facteurs qui influent sur les performances à long terme et doivent être vérifiés avant la livraison.