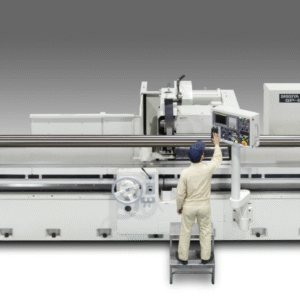
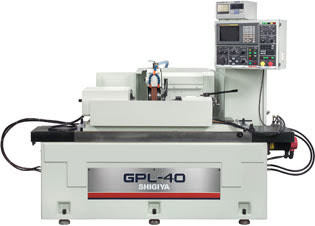
L'« Shigiya »GPL-40B est une machine de production à haute capacité Rectifieuse cylindrique conçue pour la rectification de précision de pièces de grande taille. Elle offre une précision stable et reproductible grâce à une structure rigide, des performances thermiques constantes et un mouvement de rectification fluide, même lors de cycles de production prolongés. Ainsi, l'« GPL-40B » garantit une « Débit de production » fiable tout en assurant une « tolérances serrées » et une qualité constante des pièces dans des environnements de production exigeants.
La GPL-40B est une puissante machine à commande numérique (CNC) Rectifieuse cylindrique conçue pour relever les défis des environnements de rectification de moyenne à grandeRobuste . Sa plate-forme stable, à couple élevé Broche , et ses systèmes de glissières de précision garantissent des performances constantes dans un large éventail d’applications. Grâce à sa structure robuste et à sa programmation flexible, cette machine à commande numérique Rectifieuse cylindrique est idéale pour les fabricants qui ont besoin d’un contrôle précis sur la circularité, la finition et la précision dimensionnelle. Elle prend en charge aussi bien la production en petites séries que la production en continu avec aisance.
En tant que rectifieuse de haute précision, la GPL-40B des résultats précis tout au long de cycles de production prolongés. Sa construction rigide réduit les vibrations au minimum, tandis que sa stabilité thermique garantit la cohérence dimensionnelle. De plus, cette rectifieuse de haute précision traite une grande variété de Matériaux, notamment l'acier trempé et les composants en acier fortement allié. Sa précision et sa répétabilité permettent aux fabricants de répondre aux exigences strictes en matière de pièces tout en améliorant la production globale.
L'GPL-40B fait également office de rectifieuse CNC polyvalente, capable de s'adapter à une grande variété de profils de pièces. Qu'il s'agisse de rectifier des arbres cylindriques, des ébauches d'engrenages ou de grandes bagues, elle offre des changements d'outillage faciles et une commande CNC flexible. Grâce à son interface réactive, cette rectifieuse CNC polyvalente permet une mise en place rapide, une « changements de série » efficace et une production à grande diversité. Elle permet ainsi aux fabricants de rester agiles tout en garantissant la qualité.
L'GPL-40B excelle dans les solutions de meulageRobuste , offrant puissance et précision même sous charge. Elle conserve sa force de meulage et sa précision même sur des pièces de grande taille ou lors de longues journées de travail. Ces solutions de meulageRobuste réduisent l'Temps d'arrêt e et prolongent la durée de vie des meules, faisant de l'GPL-40B un atout précieux dans les environnements usinage industriel .
Cette machine fait également office d’équipement d’usinage de précision intelligent, prêt à s’intégrer dans des lignes de production intelligentes. Son système de commande prend en charge la surveillance numérique, la rétroaction adaptative et le réglage piloté par la logique CNC. De plus, l’ GPL-40B s’associe parfaitement aux systèmes de rectification automatisés, notamment les unités d’ chargeurs robotisés s et de manutention. Ces systèmes de rectification automatisés améliorent l’ Taux de disponibilité, réduisent la main-d’œuvre et permettent une production à haut volume avec une intervention minimale de l’opérateur.
Métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | mm | 410 |
| Distance entre pointes | mm | 220, 470, 720, 970, 1470, 1970 |
| Capacité de charge | kg | 150 |
| Poids de la machine | kg | 2900 / 3200 / 3900 / 4700 |
| Diamètre extérieur de la meule | mm | 405 / 455 / 510 |
| Largeur de la meule | mm | 100 |
| Broche de roue | kW | 3,7 / 5,5 / 7,5 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | pouces | 16.14 |
| Distance entre pointes | pouces | 8,67 / 18,51 / 28,35 / 38,19 / 57,88 / 77,56 |
| Capacité de charge | lbs | 330.69 |
| Poids de la machine | lbs | 6393,41 / 7054,79 / 8598,03 / 10361,73 |
| Diamètre extérieur de la meule | pouces | 15,94 / 17,91 / 20,08 |
| Largeur de la meule | pouces | 3.94 |
| Broche de roue | HP | 4,96 / 7,38 / 10,06 |
L'Shigiya GPL-40B est une machine de rectification CNC Rectifieuse cylindrique à longuePièce , destinée aux arbres nécessitant un entraxe plus important tout en conservant une géométrie contrôlée du diamètre extérieur. A.W. Miller Technical Sales assure la fourniture et le support technique des équipements de rectification Shigiya dans les États de New York, de Pennsylvanie, du Maryland, du Delaware, du sud du New Jersey et au Québec, en proposant des services d'ingénierie d'application, d'installation, de formation et d'entretien certifié par le fabricant.
La plateforme GPL de la série 40 met l'accent sur la longueur de la pièce et l'entraxe. La capacité indiquée varie en fonction de la longueur du banc ; il est donc nécessaire de vérifier conjointement le diamètre maximal, l'entraxe, la masse de la pièce, la taille de la meule et l'emplacement des lunettes de serrage. Le choix final de la machine doit être fondé sur l'Pièce, la surépaisseur, les tolérances, l'état de surface, l'ensemble meule et dressage, le système de serrage, le système de mesure, l'système d’arrosage, l'objectif d'automatisation et le rythme de production.
Les candidatures généralement prises en compte pour le programme « Shigiya » (GPL-40B ) comprennent :
La configuration à banc long permet d'accueillir des arbres dont l'entraxe des tourillons dépasse la capacité standard de la rectifieuse, tout en assurant le soutien des repères principaux entre pointes.
Les arbres de petit diamètre peuvent nécessiter un ou plusieurs supports fixes, un enlèvement de matière équilibré et des contrôles par calibre par étapes afin de limiter la flexion tout au long du cycle de rectification.
Le type d'abrasif, le grain, le liant, les dimensions de la meule, la forme de dressage et la fréquence de dressage doivent être adaptés au matériau, à la surépaisseur, à la finition et au temps de cycle. Le processus d'GPL-40B ation doit être validé avec l'ensemble complet comprenant la meule et le liquide de refroidissement.
Les centres ou Serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'GPL-40B e est capable de maintenir les dimensions requises, circularité, la cylindricité et l'état de surface tout au long de la production.
La plateforme GPL à 40 classes met l'accent sur la longueur de la pièce et l'entraxe. La capacité indiquée varie en fonction de la longueur du banc ; il est donc nécessaire de vérifier conjointement le diamètre maximal, l’entraxe, la masse de la pièce, la taille des meules et l’emplacement des lunettes de serrage. La dimension appropriée correspond à la plus petite configuration permettant de laisser un espace suffisant autour de l’ensemble de la pièce et de son dispositif de serrage, tout en respectant les exigences en matière de charge, de meules et de processus.
Oui, lorsque l'accès à la roue, le programme, le support de travail et le plan de cotes le permettent. Il convient de vérifier pour chaque diamètre et chaque épaulement les risques de collision, l'état de la pièce, la forme de la roue, le temps de maintien, le sens de déplacement et les besoins en dressage.
L'automatisation peut inclure le chargement, l'Mandrin , la confirmation de la position, le contrôle en cours de fabrication, l'dressage de la meule, le lavage des pièces et le déchargement. Il convient de valider un processus manuel stable avant de finaliser la logique de récupération sans surveillance.
Les caractéristiques et l'état de la meule, les paramètres d'usinage, la vitesse de travail, la vitesse de déplacement ou de plongée, l'étincelage, le débit de liquide de refroidissement, les vibrations et la pièce à usiner ont tous une incidence sur la finition. Une avance plus lente ne suffit pas à elle seule à corriger l'instabilité d'un système de rectification.
Le débit, la pression, la stabilité de la température, l'emplacement des buses, le niveau de filtration, la capacité du réservoir et la contamination du matériau doivent être adaptés à la roue et aux tolérances. L'système d’arrosage e doit être considéré comme faisant partie intégrante du processus de la machine.