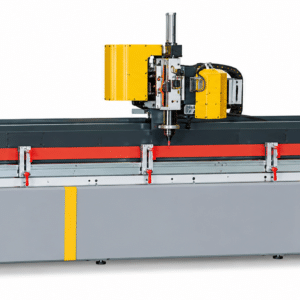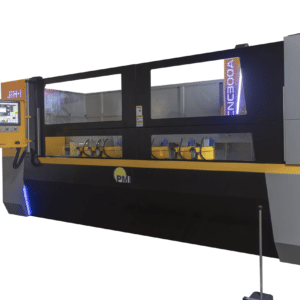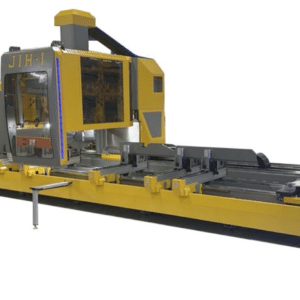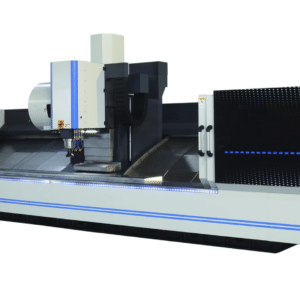
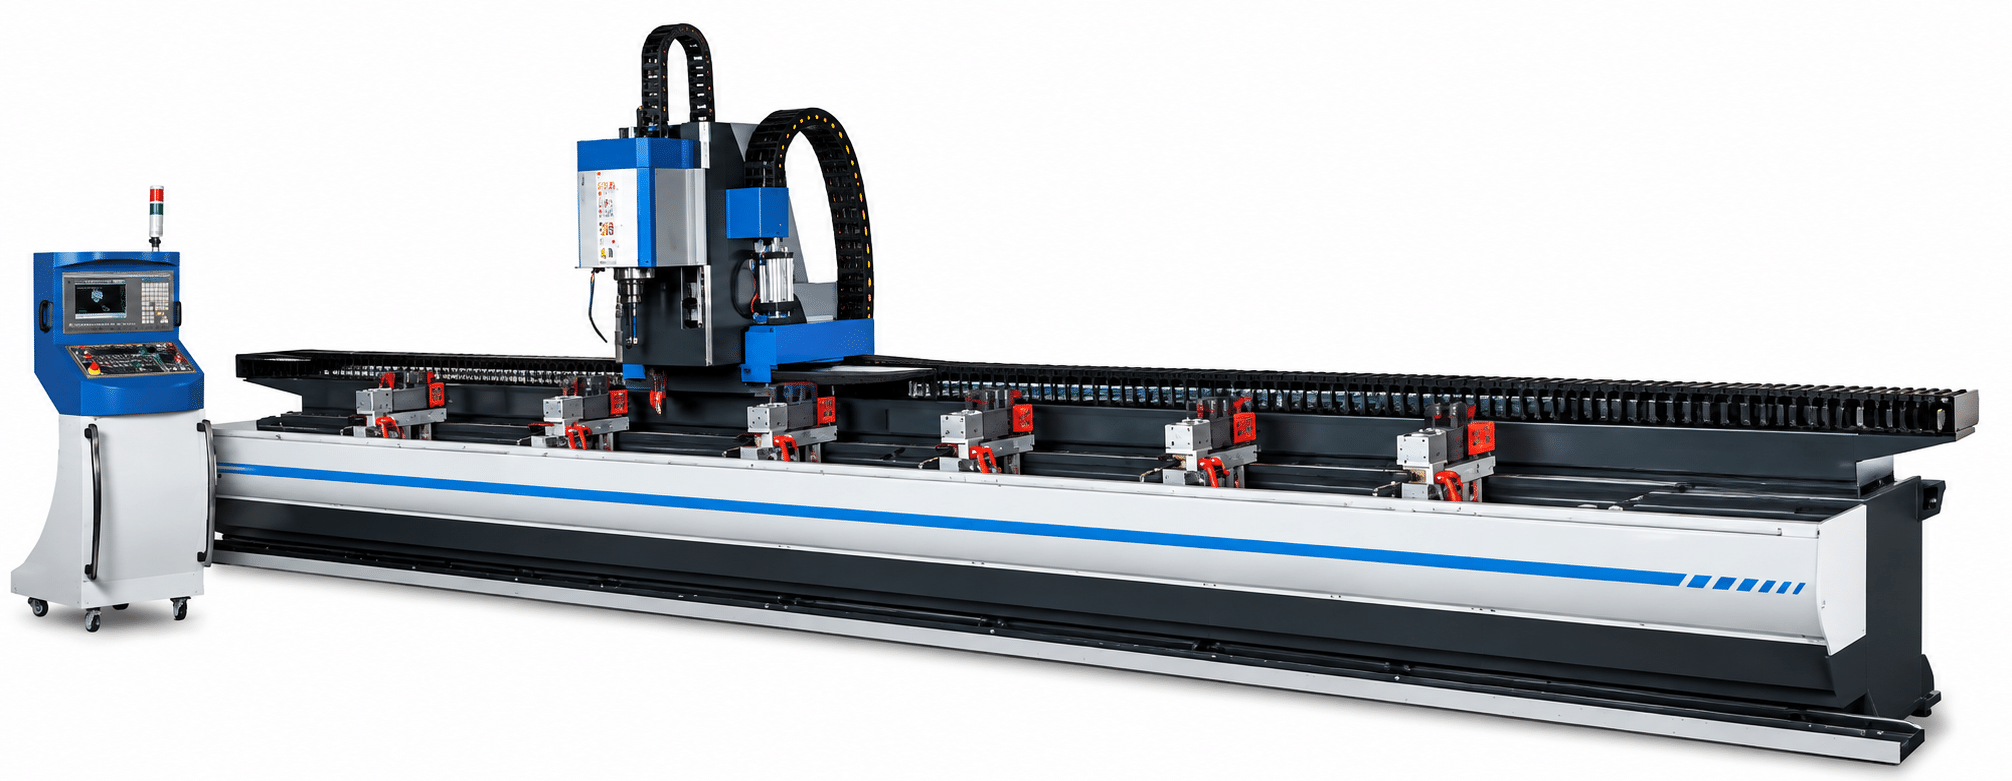
L’usinage de longs profilés ne doit pas nécessairement immobiliser la broche pendant le chargement de la pièce suivante. Le centre d’usinage de profilés à 3 axes PMI-CNC E-Type possède une aire de travail étendue qui peut être utilisée en zones d’usinage distinctes, permettant d’organiser la production en fonction de la longueur des pièces et du flux de travail. Les fabricants peuvent usiner de longs profilés d’aluminium sur le banc disponible ou utiliser les zones séparées pour préparer un autre composant pendant que l’usinage se poursuit. Le E-Type convient donc particulièrement à la production récurrente de profilés où l’utilisation de la broche est importante.
PMI-CNC E-Type 3-Axis Profil d'centre d'usinage : Caractéristiques :
L’E-Type d’ Pat Mooney est une centre d'usinage à extrusion d’aluminium à deux zones, conçue pour tirer le meilleur parti d’une surface de travail étendue. En fonction de la tâche à réaliser, le plateau disponible peut accueillir des composants longs ou être divisé en zones de travail distinctes. Cela offre aux fabricants une plus grande flexibilité lorsque la production alterne entre des extrusions de grande longueur et des lots de composants aux profils plus courts.
L'usinage CNC sur extrusion longue permet de réaliser des opérations de perçage, de fraisage, de rainurage, de creusage et d'autres opérations secondaires le long d'une grande partie de la pièce , à partir d'une configuration programmée. Plutôt que de déplacer un profilé long à travers plusieurs dispositifs de fixation pour atteindre les différents emplacements des opérations, la machine de type E utilise la course des axes CNC pour amener le processus d'usinage aux positions requises le long de la pièce.
Configuré selon un profil en pendule centre d'usinage, le modèle E-Type peut exploiter des zones de travail distinctes afin d’optimiser l’efficacité des opérations de chargement et d’usinage. Tandis que l’usinage s’effectue dans une zone, l’autre peut être utilisée pour préparer le profil suivant lorsque l’application et la configuration le permettent. Cette approche vise à optimiser la broche ité plutôt que de se contenter d’augmenter la vitesse des axes, ce qui la rend particulièrement utile pour les travaux d’extrusion récurrents où le temps de chargement représente une part significative du cycle de production.
| Spécification | Valeur |
| Longueurs utiles de l'axe X | 11,5 à 24,6 pieds (3,5 à 7,5 m) |
| Course de l'axe Y | 11,81 pouces (300 mm) |
| Course de l'axe Z | 7,87 pouces (200 mm) |
| Broche | 18 000 tr/min / 10 HP |
| Porte-outil | ISO 30 |
| Automatique Changeur d'outils | 8 outils |
| Traitement | Deux zones |
| Axes contrôlés | 3 |
Le profil « PMI-CNC E-Type 3-Axis » ( centre d'usinage ) est destiné au traitement de pièces longues profilés extrudés en aluminium présentant des motifs de perçage récurrents, sous la forme d’un profilage CNC à trois axes centre d'usinage pour les composants en aluminium et en métaux non ferreux. Le choix de la machine repose sur la compatibilité de ses volume de travail s et de son mode de fonctionnement avec la famille de pièces récurrentes.
La machine E-Type utilise trois axes commandés pour le fraisage, le perçage et le taraudage de profilés en aluminium et autres métaux non ferreux. Sa conception est adaptée aux pièces longues nécessitant des caractéristiques répétables à partir de repères programmés. La configuration appropriée est déterminée par l'ensemble des caractéristiques de la pièce : matériau, orientation de la section transversale, longueur, angle ou accès aux caractéristiques, tolérance, taille des lots, outillage, liquide de refroidissement et exigences de manutention.
Cette machine est généralement utilisée pour :
La machine E-Type utilise trois axes commandés pour le fraisage, le perçage et le taraudage de profilés en aluminium et autres métaux non ferreux. Sa conception est adaptée aux pièces longues nécessitant des caractéristiques répétables à partir de repères programmés.
Le profil « PMI-CNC E-Type 3-Axis » ( centre d'usinage ) localise les éléments programmés à partir d'un décalage de travail défini plutôt qu'à partir de repères de tracé manuels.
Les positions de serrage doivent maintenir le profil en place tout en laissant dégagées toutes les voies d'broches ou d'accès au perçage nécessaires.
Les programmes conservent les coordonnées et la séquence d'usinage des familles de pièces définies.
Il s'agit d'une plate-forme à trois axes destinée au fraisage, au perçage et au taraudage programmés de profilés en aluminium et en métaux non ferreux.
L'accès aux éléments dépend de l'orientation du profil et de la méthode de broche ; les faces situées en dehors de la plage d'accès des trois axes nécessitent un repositionnement ou une configuration à axes plus élevés.
La forme du profilé, le contact des pinces, l'emplacement des éléments, le dégagement de l'outil, l'épaisseur de la paroi et la longueur de la pièce déterminent l'emplacement des pinces.
Les programmes CNC enregistrés conservent les coordonnées, les outils, les vitesses, les avances et les décalages de pièce pour les familles de profils définies.
Le modèle à quatre axes s'avère utile lorsqu'un positionnement rotatif est nécessaire pour accéder à des éléments situés sur plusieurs faces du profil.