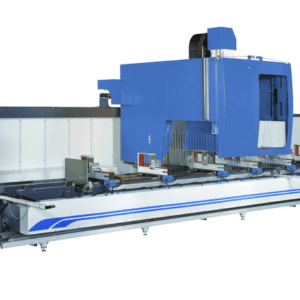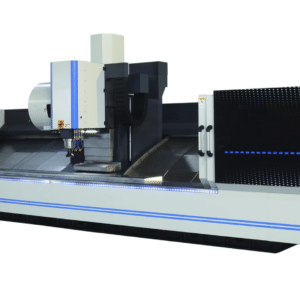
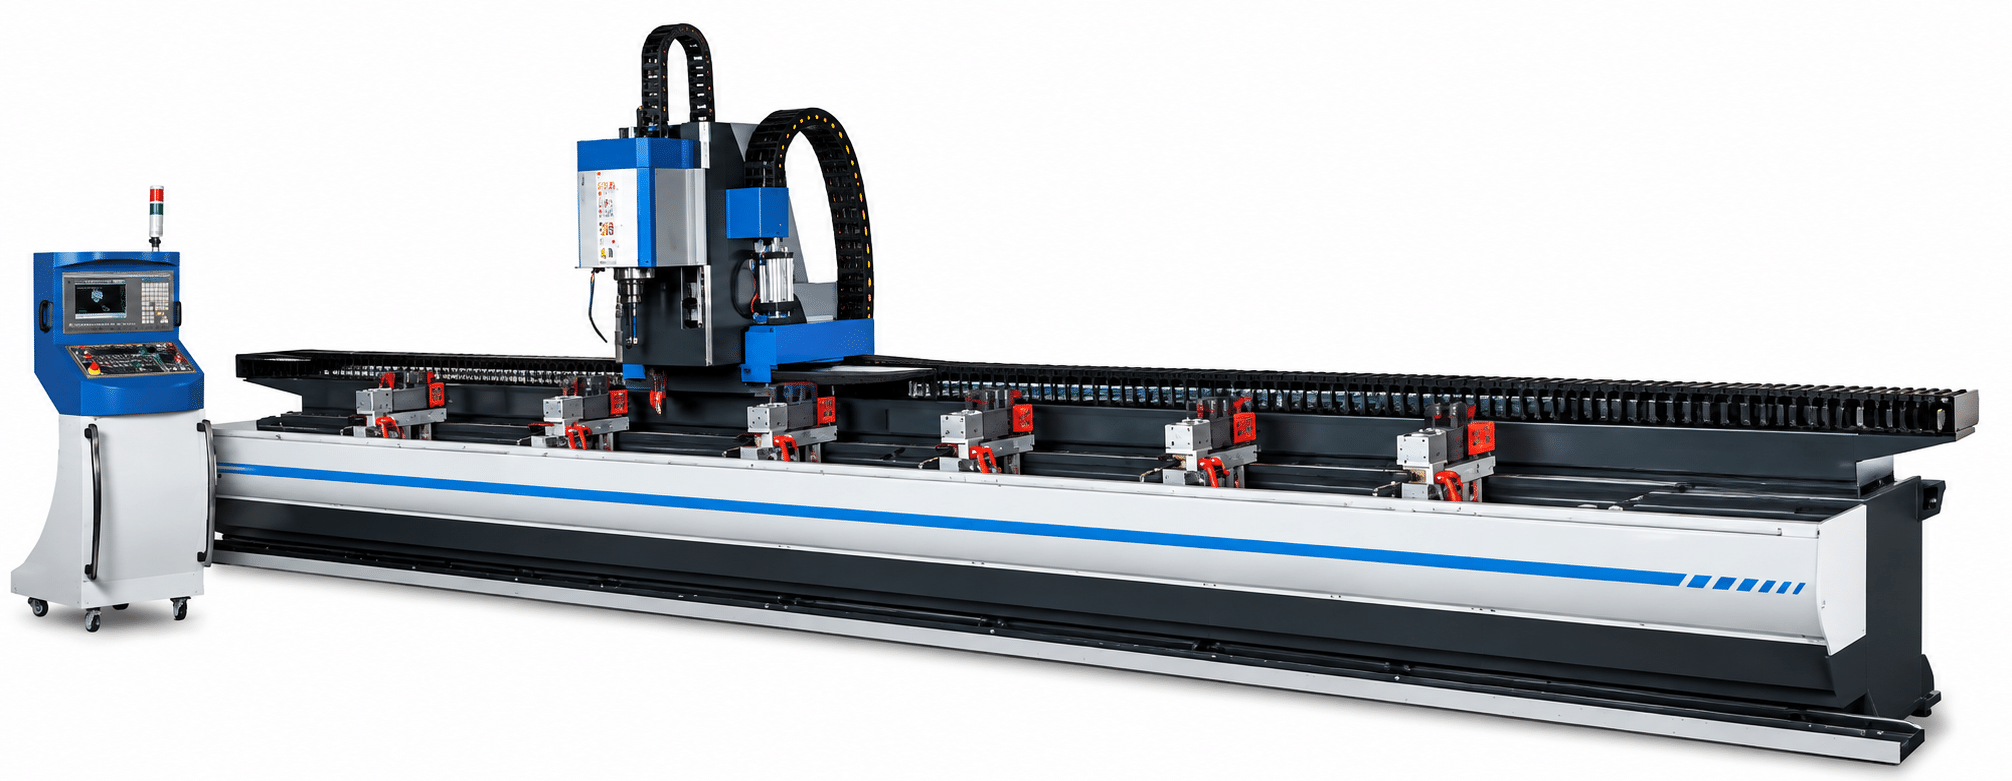
L'usinage de pièces extrudées longues ne nécessite pas de mettre l'Broche e en attente pendant le chargement de la pièce suivante. La machine « PMI-CNC E-Type 3-Axis » ( Centre d'usinage ) dispose d'une zone de travail étendue pouvant fonctionner comme des zones d'usinage distinctes, ce qui permet d'organiser la production en fonction à la fois de la longueur des pièces et du flux de travail. Les fabricants peuvent usiner de longs profilés en aluminium sur toute la longueur du banc disponible ou utiliser les zones de travail séparées pour préparer un autre composant pendant que l'usinage se poursuit, ce qui rend la machine de type E particulièrement adaptée à la production en série de profilés, où l'Broche ité de l'utilisation de l'équipement est primordiale.
PMI-CNC E-Type 3-Axis Profil d'Centre d'usinage : Caractéristiques :
L’E-Type d’ Pat Mooney est une Centre d'usinage à extrusion d’aluminium à deux zones, conçue pour tirer le meilleur parti d’une surface de travail étendue. En fonction de la tâche à réaliser, le plateau disponible peut accueillir des composants longs ou être divisé en zones de travail distinctes. Cela offre aux fabricants une plus grande flexibilité lorsque la production alterne entre des extrusions de grande longueur et des lots de composants aux profils plus courts.
L'usinage CNC sur extrusion longue permet de réaliser des opérations de perçage, de fraisage, de rainurage, de creusage et d'autres opérations secondaires le long d'une grande partie de l'Pièce , à partir d'une configuration programmée. Plutôt que de déplacer un profilé long à travers plusieurs dispositifs de fixation pour atteindre les différents emplacements des opérations, la machine de type E utilise la course des axes CNC pour amener le processus d'usinage aux positions requises le long de la pièce.
Configuré selon un profil en pendule Centre d'usinage, le modèle E-Type peut exploiter des zones de travail distinctes afin d’optimiser l’efficacité des opérations de chargement et d’usinage. Tandis que l’usinage s’effectue dans une zone, l’autre peut être utilisée pour préparer le profil suivant lorsque l’application et la configuration le permettent. Cette approche vise à optimiser l’ Broche ité plutôt que de se contenter d’augmenter la vitesse des axes, ce qui la rend particulièrement utile pour les travaux d’extrusion récurrents où le temps de chargement représente une part significative du cycle de production.
| Spécifications | Valeur |
| Longueurs utiles de l'axe X | 11,5 à 24,6 pieds (3,5 à 7,5 m) |
| Course de l'axe Y | 11,81 pouces (300 mm) |
| Course de l'axe Z | 7,87 pouces (200 mm) |
| Broche | 18 000 tr/min / 10 HP |
| Porte-outil | ISO 30 |
| Automatique Changeur d'outils | 8 outils |
| Traitement | Deux zones |
| Axes contrôlés | 3 |
Le profil « PMI-CNC E-Type 3-Axis » ( Centre d'usinage ) concerne les extrusions d’aluminium longues présentant des motifs de perçage récurrents, dans le cadre d’un profilage CNC à trois axes ( Centre d'usinage ) destiné aux composants en aluminium et en métaux non ferreux. Le choix de la machine dépend principalement de l’adéquation entre son espace de travail et son mode de fonctionnement, d’une part, et la famille de pièces récurrentes, d’autre part.
La machine E-Type utilise trois axes commandés pour le fraisage, le perçage et le taraudage de profilés en aluminium et autres métaux non ferreux. Sa conception est adaptée aux pièces longues nécessitant des caractéristiques répétables à partir de repères programmés. La configuration appropriée est déterminée par l'ensemble des caractéristiques de la pièce : matériau, orientation de la section transversale, longueur, angle ou accès aux caractéristiques, tolérance, taille des lots, outillage, liquide de refroidissement et exigences de manutention.
Cette machine est généralement utilisée pour :
La machine E-Type utilise trois axes commandés pour le fraisage, le perçage et le taraudage de profilés en aluminium et autres métaux non ferreux. Sa conception est adaptée aux pièces longues nécessitant des caractéristiques répétables à partir de repères programmés.
Le profil « PMI-CNC E-Type 3-Axis » ( Centre d'usinage ) localise les éléments programmés à partir d'un décalage de travail défini plutôt qu'à partir de repères de tracé manuels.
Les positions de serrage doivent maintenir le profil en place tout en laissant dégagées toutes les voies d'Broche s ou d'accès au perçage nécessaires.
Les programmes conservent les coordonnées et la séquence d'usinage des familles de pièces définies.
Il s'agit d'une plate-forme à trois axes destinée au fraisage, au perçage et au taraudage programmés de profilés en aluminium et en métaux non ferreux.
L'accès aux éléments dépend de l'orientation du profil et de la méthode d'Broche ; les faces situées en dehors de la plage d'accès des trois axes nécessitent un repositionnement ou une configuration à axes plus élevés.
La forme du profilé, le contact des pinces, l'emplacement des éléments, le dégagement de l'outil, l'épaisseur de la paroi et la longueur de la pièce déterminent l'emplacement des pinces.
Les programmes CNC enregistrés conservent les coordonnées, les outils, les vitesses, les avances et les décalages de pièce pour les familles de profils définies.
Le modèle à quatre axes s'avère utile lorsqu'un positionnement rotatif est nécessaire pour accéder à des éléments situés sur plusieurs faces du profil.