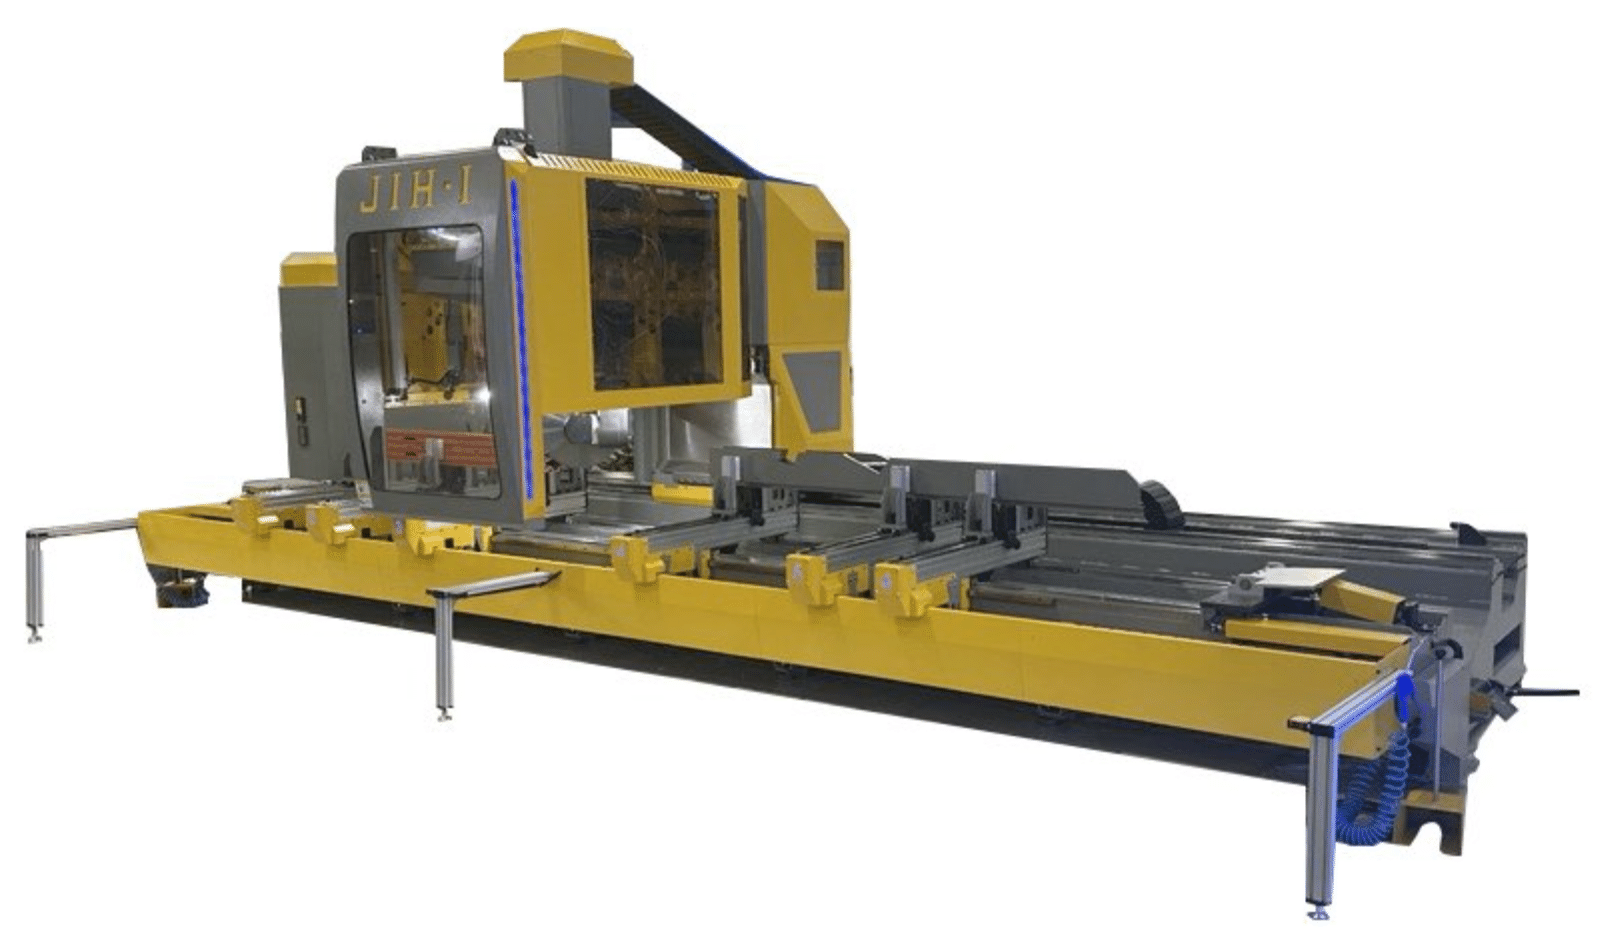
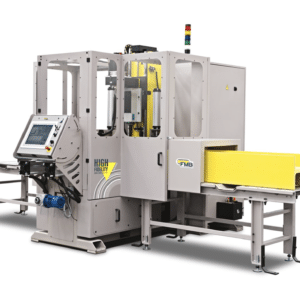
Les éléments situés sur différentes faces d’une extrusion peuvent transformer une pièce simple en une série d’ Temps de réglage s distinctes. Le profil PMI-CNC de type S 5 axes Centre d'usinage est conçu pour réduire ces manipulations en combinant le déplacement de l’outil sur cinq axes avec une plate-forme étendue dédiée à l’usinage de profilés. Les perçages complexes, les rainures, les poches, les éléments inclinés et les opérations de tronçonnage peuvent être intégrés au flux de travail CNC, offrant ainsi aux fabricants un meilleur accès aux profilés en aluminium sans avoir à retirer et repositionner à plusieurs reprises la Pièce.
PMI-CNC S-Type 5 axes Profil Centre d'usinage Caractéristiques :
La PMI-CNC S-Type est une Centre d'usinage à profilé extrudé en aluminium de type « 5 axes », conçue pour les pièces présentant des caractéristiques qui ne peuvent pas toutes être usinées à partir d’une seule orientation de l’outil. Le déplacement sur un axe supplémentaire permet à l’outil de coupe d’atteindre différentes surfaces et différents angles du profilé, ce qui réduit la nécessité de repositionner manuellement l’ Pièce au fur et à mesure de l’usinage.
L'usinage CNC de profils complexes s'avère particulièrement utile lorsqu'une pièce combine des trous, des fentes, des poches, des détails en angle et d'autres caractéristiques réparties sur plusieurs surfaces. La machine de type S intègre ces opérations dans un processus programmable, ce qui permet de contrôler leur emplacement et leur orientation au sein d'un même montage, plutôt que de les répartir entre plusieurs machines ou dispositifs de fixation.
Le système d'usinage de profils et de sciage à commande numérique élargit le flux de travail au-delà du fraisage et du perçage en intégrant la découpe de profils au processus de production. L'usinage des éléments et la longueur de la pièce finie peuvent ainsi être pris en charge au sein d'une même plateforme, ce qui réduit la manutention des matériaux entre les opérations d'usinage secondaire et de sciage.
| Spécifications | Valeur |
| Longueurs utiles de l'axe X | 11,5 à 24,6 pieds (3,5 à 7,5 m) |
| Course de l'axe Y | Jusqu'à 27,55 pouces (700 mm), selon le mode |
| Course de l'axe Z | 14 pouces (350 mm) |
| Axe A | ±120° |
| Axe C | ±220° |
| Broche | 20 000 tr/min / 10 HP |
| Porte-outil | HSK 63 |
| Automatique Changeur d'outils | 12 outils |
| Accessoire pour scie | lame de 16 pouces |
| Axes contrôlés | 5 |
L’ Pat Mooney , modèle PMI-CNC S-Type 5 axes Profile Centre d'usinage , est principalement destinée à l’usinage de trous et de poches à angles composés. En tant que centre d’ Centre d'usinage -profil CNC à cinq axes destiné aux composants complexes en aluminium et en métaux non ferreux, elle combine les fonctions de serrage, de déplacement et de contrôle des processus nécessaires à ce type d’usinage.
Le mouvement sur cinq axes étend l'usinage de profils aux alésages à angles composés, aux éléments fraisés et à l'accès multiface. Cette configuration réduit les repositionnements manuels sur les pièces en aluminium et en métaux non ferreux présentant une géométrie complexe. Le choix doit se fonder sur la composition récurrente des pièces à usiner, notamment la forme de la section, le matériau, la stratégie de référence, la longueur finie, la précision, le volume de production, le serrage des pièces et la manutention en aval.
Sa gamme de procédés couvre :
Le mouvement sur cinq axes permet d'étendre l'usinage de profils aux alésages à angles composés, aux éléments fraisés et à l'accès sur plusieurs faces. Cette configuration réduit les repositionnements manuels sur les pièces en aluminium et en métaux non ferreux présentant une géométrie complexe.
Le profilomètre PMI-CNC de type S 5 axes Centre d'usinage localise les éléments programmés à partir d'un décalage de pièce défini plutôt qu'à partir de repères de positionnement manuels.
Les positions de serrage doivent maintenir le profil en place tout en laissant dégagées toutes les voies d'Broche s ou d'accès au perçage nécessaires.
Les programmes conservent les coordonnées et la séquence d'usinage des familles de pièces définies.
Les alésages à angles composés, les poches inclinées, les surfaces profilées et les éléments nécessitant un changement d'orientation de l'outil constituent les principales applications.
Oui, lorsque le profil, les pinces et les courses de la machine permettent d'accéder librement à ces faces avec l'outil.
La portée de l'outil, le dégagement du porte-outil, l'orientation de l'Broche , la charge de coupe, les vibrations et le dégagement anti-collision doivent être vérifiés dans la position programmée.
Le nombre de rotations manuelles nécessaires peut être réduit, mais les pinces doivent rester en dehors de l'enveloppe complète de l'outil et de l'approche « Broche ».
Non. Les modèles à trois ou quatre axes peuvent s'avérer plus simples lorsque la pièce ne nécessite pas d'accès à angle composé.