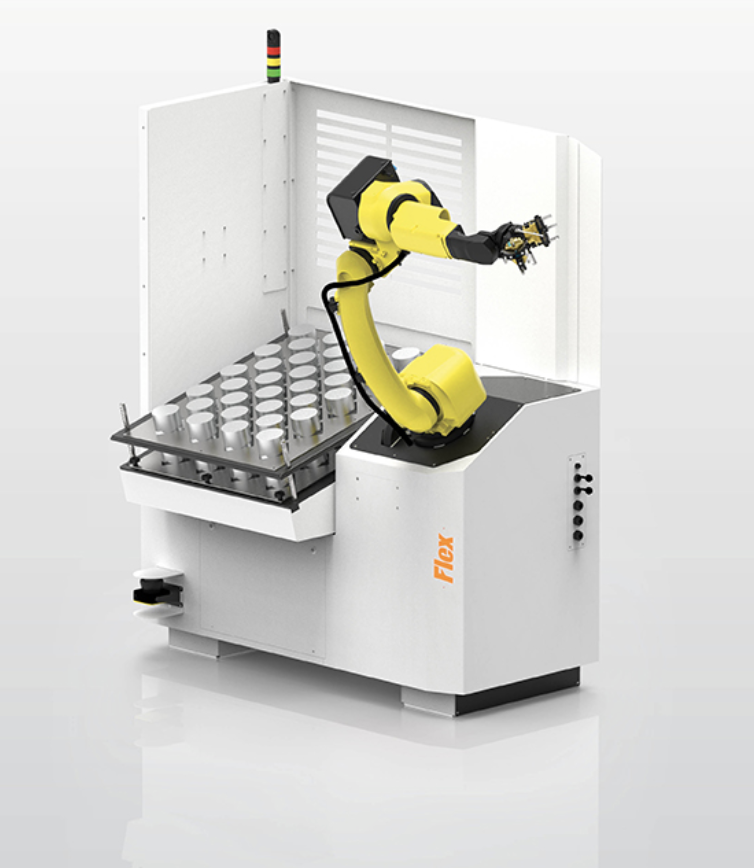
Les solutions d’automatisation robotisées 12P d’ Agile Flex offrent aux industriels une « système de chargement automatisé pour machines CNC » intelligente, efficace et adaptable. Conçues pour garantir précision, évolutivité et fiabilité à long terme, elles visent à rationaliser la manutention des matériaux, à optimiser l’utilisation de l’ broches et à réduire au minimum les interventions manuelles.
Caractéristiques de Agile Flex :
Les solutions d'automatisation robotisées 12P d'Agile Flex sont conçues pour optimiser les flux de production CNC et réduire l'intervention manuelle. Elles intègrent notamment une interface de commande intégrée et un système de « encombrement réduit », ce qui les rend idéales pour les environnements à hauteusinage de précision . De plus, le bras robotisé à grande vitesse et la technologie de préhenseur adaptatif garantissent des transitions fluides entre les cycles, tout en réduisant l’intervention de l’opérateur. Ainsi, l’ Agile Flex 12P offre aux fabricants une plateforme d’automatisation fiable et reproductible qui réduit l’intervention de l’opérateur tout en améliorant ladébit de production et la cohérence des processus dans les séries de production de petite à moyenne taille.
Cette applicationsystème de chargement automatisé pour machines CNC optimise la productivité en gérant des séquences d’ chargement et déchargement s complexes. Par exemple, sa conception modular permet aux ingénieurs de configurer le système en fonction de géométries de pièces variables et d’objectifs de production divers. De plus, le système de vision intégré garantit un positionnement précis des pièces, tout en réduisant les temps de réglage et les erreurs d’alignement. Il en résulte un usinage efficace et continu, une qualité constante des pièces, ainsi qu’une réduction de la fatigue de l’opérateur et des erreurs humaines.
Le système robotique de chargement Agile Flex élimine les étapes de programmation complexes et offre une interface intuitive permettant une configuration rapide et des ajustements de processus à la volée. Capable de gérer des charges utiles et des configurations de pièces variées, le système traite efficacement aussi bien matériaux premières matériaux les composants finis. Au-delà des gains de performance, il favorise un environnement de travail plus sûr et plus efficace en automatisant les tâches manuelles répétitives et en permettant une fabrication sans surveillance. Conçu pour des opérations tournées vers l'avenir, Agile Flex s'aligne parfaitement sur les stratégies de l'Industrie 4.0, permettant ainsi aux fabricants d'adopter la prochaine génération d'automatisation intelligente.
| Agile Flex 12P | |
| Général | |
| Logiciel de commande Agile | Standard |
| Plaques de positionnement standard incluses (double couche) | 1 |
| Plaques de positionnement supplémentaires | Option |
| Alimentation électrique (kVA) | 2 |
| Pression pneumatique (bar) | 6 |
| Robot | |
| Fanuc Robot M-10iD/12 (charge utile de 12 kg) | Standard |
| Double préhenseur à 3 mâchoires | Standard |
| Contrôle de la pression des préhenseurs | Standard |
| Capacités | |
| Diamètre de la pièce (min./max.) | 1" – 4" / 25 mm – 100 mm |
| Longueur de la pièce | > 12" / > 300 mm (selon l'application) |
| Pièce – prise unique (max.) | 18 lbs / 8 kg |
| Poids de la pièce – double préhension (max.) | 9 lbs / 4 kg |
| Capacité de charge – palette (max.) | 550 lbs / 250 kg |
| Capacité de la plaque de nid the standard ø 0,75" – ø 4" / ø 20 mm – ø 100 mm (pièces) | 32 |
| Capacité de la plaque de nid standard ø 0,75" – ø 2,5" / ø 20 mm – ø 63 mm (pièces) | 72 |
| Capacité de la plaque de nid standard ø 0,75" – ø 1,375" / ø 20 mm – ø 35 mm (pièces) | 179 |
| Sécurité | |
| Scanner de sol | Standard |
| Enceinte intégrée | Standard |
| Clôture de sécurité | Option |
L'Agile Flex 12P est un système de chargement robotisé compact, fonctionnant avec des palettes, destiné aux petites pièces usinées par CNC. Il est configuré pour transférer les pièces brutes et finies entre un stockage organisé et la machine CNC, afin de laisser les machinistes disponibles pour les réglages, la maîtrise du procédé, l’inspection et d’autres tâches spécialisées. A.W. Miller Technical Sales fournit des systèmes robotisés Agile de chargement de machines et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec l’analyse des applications, l’intégration des cellules, l’installation, la formation et le service régional.
Un robot M-10iD/12 d'FANUC , doté d'une charge utile de 12 kg et d'une pince à trois mâchoires doubles, est fourni de série. La capacité annoncée couvre des diamètres d’ pièces compris entre 1 et 4 pouces, des pièces pré saisies par la double pince pesant jusqu’à 9 livres, des longueurs supérieures à 12 pouces en fonction de l’application, ainsi qu’une charge maximale de 500 livres sur la palette. La capacité finale du système doit être confirmée en tenant compte de l’ensemble de la pièce, du préhenseur, de la portée du robot, de l’organisation du stockage, de l’interface machine, de l’aménagement de sécurité, de l’objectif de temps de cycle et du plan de production sans surveillance.
Les applications couramment évaluées pour Agile Flex 12P comprennent :
Une plaque d'empilage standard à double couche permet d'organiser les pièces brutes et finies sans la segmentation verticale propre aux tiroirs. Ce format ouvert facilite les contrôles visuels des stocks et offre un espacement adaptable entre les pièces.
Les options de rangées publiées offrent entre 32 et 179 emplacements, en fonction de la plage de diamètres. La longueur des pièces, la méthode de préhension, les variations des ébauches et la répartition des pièces finies déterminent la capacité utile.
La gamme de robots est adaptée aux composants de petite taille et aux machines-outils compactes. Le calcul complet de la charge utile prend en compte à la fois les pièces manipulées, le préhenseur, les mâchoires et tout adaptateur sur mesure utilisé lors du changement.
Il est possible de préparer des plaques d'imbrication et des paramètres logiciels Agile pour les familles de pièces récurrentes. Un changement de série fiable nécessite également un programme CNC, un système de serrage, un outillage et un plan de contrôle adaptés.
La valeur indiquée charge utile du robot ne correspond pas au poids admissible de la pièce seule. La pince, les mâchoires, les adaptateurs, les pièces à une ou deux poignées, la portée, l'orientation du poignet, l'accélération et le moment de la pièce doivent tous être pris en compte dans le calcul de charge technique.
Le système utilise son format de stockage défini pour garantir des emplacements de prélèvement reproductibles ainsi que des positions distinctes ou réutilisables pour les pièces finies. La conception de l'imbrication, l'espacement, l'orientation et la méthode de réapprovisionnement sont déterminés en fonction du composant réel.
Oui, à condition que le stockage, les préhenseurs, le serrage CNC, les programmes et la capacité d'outillage permettent de traiter ces pièces. La production mixte doit être testée dans le cadre d'un planning complet afin qu'un changement de mâchoires, d'outils ou de contrôle ne devienne pas une contrainte cachée.
La conception de sécurité peut inclure, le cas échéant, un enceinte intégrée, un scanner au sol, une barrière, une barrière lumineuse, un accès à verrouillage et une surveillance des portes de la machine. La configuration finale nécessite une évaluation des risques spécifique à la cellule et des distances d'arrêt validées.
A.W. Miller contribue à définir l'application, l'interface machine, l'agencement, le système de fixation des pièces, le préhenseur, la présentation des pièces, les mesures de sécurité, la mise en service et la formation des opérateurs, puis assure un service d'assistance régional une fois la production lancée.


