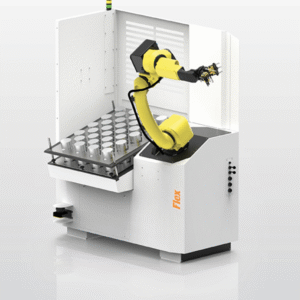

L’Agile Flex 35V est une plateforme d’automatisation haute performance conçue pour l’usinage précis et constant de grandes pièces. Intégré aux solutions évoluées d’automatisation de machines-outils d’Agile Robotics, il combine un encombrement réduit et une grande capacité de charge pour améliorer l’utilisation de la broche et la productivité sans surveillance. Son système d’étau automatisé permet des changements rapides de pièces et une précision de serrage constante. Les ingénieurs peuvent ainsi optimiser les temps de cycle, réduire le travail manuel et obtenir des performances d’usinage stables et répétables dans des environnements de production complexes.
Caractéristiques de Agile Flex :
Comptant parmi les systèmes les plus performants de la gamme d’ Agile Flex , le 35V est une solution d’automatisation flexible de type « machine-outil » qui s’adapte à l’évolution des objectifs de production. Il est conçu pour les centres d’usinage verticaux et les applications de tournage-fraisage exigeant à la fois vitesse et puissance. De plus, l’architecture à étau automatisé simplifie l’ chargement des pièces t élimine les variations liées à l’opérateur, garantissant ainsi une productivité constante lors de cycles longs ou sans surveillance. Pour les ingénieurs de production gérant des environnements à forte diversité de pièces, le Agile Flex 35V offre une base stable et reproductible pour une production continue et des performances fiables.
Le modèle 35V intègre une technologie avancée « système de chargement automatisé pour machines CNC » pour les centres d’usinage, permettant un transfert fluide des pièces entre les étaux et les machines. Cette configuration «plug-and-play» réduit les temps de changement de série et garantit un alignement optimal des pièces à chaque chargement. De plus, des commandes intelligentes intégrées gèrent des séquences de mouvement précises pour une planification efficace de plusieurs tâches avec un minimum de supervision. Comme la configuration ne nécessite aucune programmation robotique, les opérateurs peuvent facilement l'adapter à de nouvelles pièces ou à des séries courtes. La production reste ainsi constante, tout en réduisant les temps morts, le gaspillage et les manipulations manuelles tout au long du flux de travail.
L’Agile Flex 35V s’intègre aux cellules d’usinage automatisées à 5 axes pour les géométries complexes et les tolérances plus serrées. Son logiciel d’automatisation se coordonne avec les systèmes CNC pour gérer automatiquement le positionnement des pièces et l’accès à la broche. Cela réduit les réglages manuels entre les opérations tout en assurant une répétabilité fiable des pièces. Ce système d’automatisation est conçu pour aider les fabricants axés sur la précision à maximiser la disponibilité des machines, à améliorer l’assurance qualité et à permettre aux ingénieurs de se concentrer sur l’optimisation des procédés plutôt que sur le chargement manuel.
| Agile Flex 35V | |
| Général | |
| Logiciel de commande Agile | Standard |
| Système de montage de mors réglable par l'utilisateur | Standard |
| Alimentation électrique (kVA) | 3 |
| Pression pneumatique (bar) | 6 |
| Robot | |
| Fanuc Robot M-20iD/35 (charge utile de 35 kg) | Standard |
| Pince simple à 2 mâchoires | Standard |
| Capacités | |
| Nombre d'étaux (réglables par l'utilisateur) | 32 |
| Poids maximal de la pièce | 33 lbs / 15 kg |
| Sécurité | |
| Scanner de sol | Standard |
| Enceinte intégrée | Standard |
| Clôture de sécurité | Option |
L'Agile Flex e 35V est un système automatisé de chargement par étau destiné aux pièces prismatiques de grande taille. Il est configuré pour transférer les pièces brutes et finies entre un stockage organisé et la machine CNC, afin de laisser les machinistes disponibles pour les réglages, la maîtrise du procédé, l’inspection et d’autres tâches spécialisées. A.W. Miller Technical Sales fournit des systèmes robotisés Agile de chargement de machines et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec l’analyse des applications, l’intégration des cellules, l’installation, la formation et le service régional.
Le robot standard M-20iD/35 d’ FANUC dispose d’une charge utile de 35 kg, et son système de fixation réglable par l’utilisateur peut accueillir jusqu’à 32 étaux à point zéro. Le poids maximal annoncé des pièces est de 33 livres, avec une puissance de 3 kVA et des besoins pneumatiques de 6 bars. La capacité finale du système doit être confirmée en tenant compte de l’ensemble de la pièce, du préhenseur, de la portée du robot, de l’organisation du stockage, de l’interface machine, de l’aménagement de sécurité, de l’objectif de temps de cycle et du plan de production sans surveillance.
Les applications couramment évaluées pour Agile Flex 35V comprennent :
Le robot déplace la pièce à l'aide de son étau à point zéro, ce qui permet de maintenir une interface mécanique définie entre le stockage et l'centre d'usinage. Cette méthode s'avère utile lorsque la préhension directe de pièces de forme irrégulière ne garantirait pas une répétabilité suffisante.
La configuration du système de stockage peut accueillir jusqu'à 32 étaux. La capacité réelle dépend de la taille des étaux, du porte-à-faux des pièces, de l'espace libre nécessaire pour le robot et de l'espace requis pour éviter tout contact entre les pièces adjacentes.
Le robot de plus grande taille offre la marge de charge utile nécessaire pour supporter la masse totale de la pièce, de l'étau, du préhenseur et de tout adaptateur éventuel. Les calculs de charge utile doivent tenir compte de l'ensemble complet de l'extrémité du bras, et non pas uniquement du poids de la pièce.
La portée du robot, l'accès aux portes, la position de la table, les exigences en matière de soufflage d'air ou de lavage, ainsi que la confirmation de la mise en place dans l'étau doivent être définies en fonction de l'machine CNC t de l'interface de fixation spécifiques.
La valeur indiquée charge utile du robot ne correspond pas au poids admissible de la pièce seule. La pince, les mâchoires, les adaptateurs, les pièces à une ou deux poignées, la portée, l'orientation du poignet, l'accélération et le moment de la pièce doivent tous être pris en compte dans le calcul de charge technique.
Le système utilise son format de stockage défini pour garantir des emplacements de prélèvement reproductibles ainsi que des positions distinctes ou réutilisables pour les pièces finies. La conception de l'imbrication, l'espacement, l'orientation et la méthode de réapprovisionnement sont déterminés en fonction du composant réel.
Oui, à condition que le stockage, les préhenseurs, le serrage CNC, les programmes et la capacité d'outillage permettent de traiter ces pièces. La production mixte doit être testée dans le cadre d'un planning complet afin qu'un changement de mâchoires, d'outils ou de contrôle ne devienne pas une contrainte cachée.
La conception de sécurité peut inclure, le cas échéant, un enceinte intégrée, un scanner au sol, une barrière, une barrière lumineuse, un accès à verrouillage et une surveillance des portes de la machine. La configuration finale nécessite une évaluation des risques spécifique à la cellule et des distances d'arrêt validées.
A.W. Miller contribue à définir l'application, l'interface machine, l'agencement, le système de fixation des pièces, le préhenseur, la présentation des pièces, les mesures de sécurité, la mise en service et la formation des opérateurs, puis assure un service d'assistance régional une fois la production lancée.