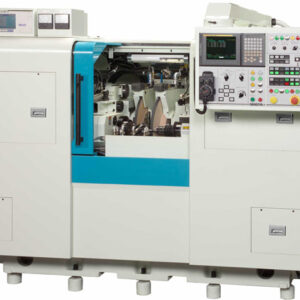
La Shigiya GCMH-30 une Rectifieuse cylindrique de haute précision Rectifieuse cylindrique pour les applications complexes de rectification interne et externe. Elle offre une précision stable et reproductible grâce à une structure rigide, Broche précis Broche et des performances thermiques constantes lors de cycles de production prolongés. La GCMH-30 ainsi l'usinage fiable de composants à tolérances serrées qui exigent à la fois polyvalence et qualité constante des pièces.
La Shigiya GCMH-30 une rectifieuse de cames à commande numérique sans gabarit, conçue pour éliminer le recours aux gabarits de cames mécaniques. Au lieu de s'appuyer sur des méthodes obsolètes, elle utilise un système de programmation conversationnelle des cames qui accepte les données numériques. Cette fonctionnalité permet aux utilisateurs de générer et de modifier rapidement les profils de cames directement à partir de données CAO, ce qui accélère les délais de développement et garantit des résultats homogènes. De plus, la flexibilité du logiciel facilite le passage d'un type de pièce à l'autre, offrant ainsi aux fabricants un outil puissant pour s'adapter rapidement aux changements de production.
Au cœur de cette rectifieuse d'arbres à cames se trouve un système de glissières hydrostatiques. Contrairement aux guidages traditionnels, les glissières hydrostatiques éliminent tout contact métal contre métal. Cela garantit un déplacement plus fluide de la table, une plus grande précision et une durée de vie prolongée de la machine. Il en résulte une plate-forme stable qui produit systématiquement des profils d'arbres à cames de haute précision, même lors de longues séries de production. De plus, cette conception minimise l'usure, ce qui réduit les besoins en maintenance et préserve la qualité des pièces au fil du temps. Lorsque chaque micron compte, cette stabilité fait toute la différence.
La GCMH-30 offre GCMH-30 une fonction de rectification oscillante. En déplaçant la table le long de l'axe Z pendant la rectification, elle répartit l'usure de la meule et améliore l'état de surface. Cette fonction est indispensable pour l'usinage de profils de cames complexes qui exigent une précision exceptionnelle. De plus, la rectification oscillante réduit les temps de cycle en enlevant la matière plus efficacement. Les ateliers peuvent ainsi respecter des tolérances plus strictes en moins de temps, sans compromettre la qualité.
Cette rectifieuse de cames de haute précision offre une course au-dessus de la table de 300 mm et des entraxes pouvant atteindre 630 mm. Elle peut accueillir des pièces pesant jusqu'à 30 kg, ce qui la rend adaptée à une large gamme de types d'arbres à cames. Malgré ses fonctionnalités avancées, la GCMH-30 une configuration intuitive, permettant une formation rapide des opérateurs et une utilisation quotidienne aisée. Elle constitue donc le choix idéal pour les fabricants qui souhaitent moderniser leur production d'arbres à cames grâce à une technologie de pointe qui améliore à la fois la vitesse et la qualité.
Système métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| Balançoire au-dessus de la table | mm | 300 |
| Distance entre les centres | mm | 630 |
| Capacité de charge | kg | 30 |
| Poids de la machine | kg | 5 500 / 7 000 |
| Diamètre extérieur de la roue | mm | 350 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| Balançoire au-dessus de la table | pouce | 11.81 |
| Distance entre les centres | pouce | 9,84 / 24,81 |
| Capacité de charge | lb | 66.14 |
| Poids de la machine | SII | 12 125,42 / 15 432,36 |
| Diamètre extérieur de la roue | pouce | 13.78 |
L'Shigiya GCMH-30 est un système de rectification d'arbres à cames à commande numérique (CNC) destiné aux lobes de cames, aux tourillons et aux profils non circulaires associés, dans le cadre d'un cycle de production contrôlé. A.W. Miller Technical Sales assure la fourniture et l'assistance technique des équipements de rectification Shigiya dans les États de New York, de Pennsylvanie, du Maryland, du Delaware, du sud du New Jersey et au Québec, en proposant des services d'ingénierie d'application, d'installation, de formation et d'entretien certifié par le fabricant.
L’« GCMH-30 » (processus de rectification de l’arbre à cames) repose sur une rotation coordonnée de la meule et de la pièce à usiner afin de générer des profils de cames plutôt que de simples diamètres concentriques. La longueur de la pièce, la géométrie des lobes, l’ensemble de meules, le dressage et le calibrage sont configurés en fonction de la gamme d’arbres à cames. Le choix final de la machine doit tenir compte de l’ Pièce complète, de la surépaisseur, des tolérances, de l’état de surface, de l’ensemble de meules et de dressage, du système de serrage, du calibrage, du système de refroidissement, des objectifs d’automatisation et du rythme de production.
Les candidatures généralement prises en compte pour le programme « Shigiya » (GCMH-30 ) comprennent :
La rotation coordonnée de l'outil et l'avance de la meule permettent de reproduire la forme programmée du lobe tout en contrôlant le cercle de base, la course et les relations angulaires.
La rectification des tourillons et des lobes dans le cadre d’un processus défini permet de préserver leur rapport de position et de réduire les erreurs induites par des opérations d’ Temps de réglage s distinctes.
Le type d'abrasif, le grain, le liant, les dimensions de la meule, la forme de dressage et la fréquence de dressage doivent être adaptés au matériau, à la surépaisseur, à la finition et au temps de cycle. Le processus d'GCMH-30 ation doit être validé avec l'ensemble complet comprenant la meule et le liquide de refroidissement.
Les centres ou l'Serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'GCMH-30 est capable de maintenir les dimensions, la circularité, la cylindricité et l'état de surface requis tout au long de la production.
La différence ne se limite pas à l'amplitude nominale. L'entraxe, le diamètre de meulage, la masse supportée, la taille de la meule, l'encombrement de la machine, le mode de chargement et les options disponibles peuvent varier ; il convient donc de comparer les deux modèles sur la base d'une même famille de pièces représentative.
Il peut être configuré pour la rectification de précision, mais les performances réalisables dépendent de la géométrie de la pièce, des supports, de la matière première, de l'état de la meule, du contrôle thermique, du réglage et des mesures. Une étude de processus doit définir la répartition des tolérances attendue.
Les options peuvent inclure le meulage entre pointes, l'Serrage, des mandrins spéciaux, des systèmes d'entraînement par pointe, des contre-pointes et des dispositifs de fixation dédiés. Le choix dépend des repères de la pièce, du couple d'entraînement, de l'accessibilité, du risque de déformation et de la protection de la surface finie.
Le contrôle en cours de fabrication s'avère utile lorsque l'usure des meules, la dérive thermique, les variations des pièces entrantes ou les cycles prolongés sans surveillance risquent de faire sortir les dimensions de la plage requise. L'emplacement des capteurs et la logique de compensation doivent être compatibles avec la caractéristique à contrôler et le cycle de fabrication.
Veuillez indiquer les caractéristiques complètes du produit (matériau et dureté), les diamètres de départ, la surépaisseur, les longueurs de rectification, les tolérances, l'état de surface, les spécifications de la meule, la méthode de dressage, le temps de chargement, les paliers de calibrage, l'ébauche par étincelage et le volume annuel.