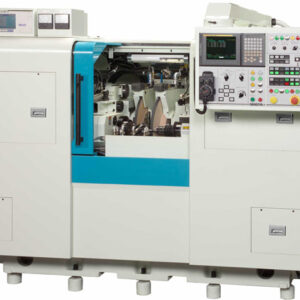

La Shigiya GDP-20-43 est une machine de rectification de haute précision ( Rectifieuse cylindrique ) conçue pour la rectification efficace d'arbres et de composants cylindriques. Elle garantit une précision constante grâce à une structure rigide, des performances thermiques stables et un mouvement de rectification fluide et reproductible en fonctionnement continu. Ainsi, l'GDP-20-43 permet d'assurer une « débit de production » fiable tout en garantissant une « tolérances serrées » et une qualité constante des pièces dans les environnements de rectification à haut rendement.
L’ Shigiya GPD-20-43 est une machine de rectification CNC à double entraînement Rectifieuse cylindrique à la pointe de la technologie, conçue pour répondre aux exigences élevées de la fabrication moderne. Son système innovant d’entraînement à double centre élimine le besoin d’un support d’entraînement ou de mandrin, permettant ainsi une rectification en toutes étapes sans changement de configuration. Cette conception réduit considérablement les temps de réglage et d’entretien, améliorant ainsi la productivité globale. Équipée de têtes de travail mobiles à commande numérique (CN) tant à gauche qu’à droite, l’ GPD-20-43 offre des distances réglables entre pointes, s’adaptant à des longueurs d’ pièces comprises entre 30 mm et 430 mm. Cette flexibilité la rend idéale pour les lignes de production en série à grande diversité, où une adaptation rapide à différentes tailles d’ pièces est essentielle.
L’ GPD-20-43 utilise une meule CBN associée à un système de contrôle de dimensionnement en plusieurs étapes intégré au processus, garantissant une précision de traitement constante et un haut niveau de précision. Cette combinaison permet d’effectuer des surveillance en temps réel s et des ajustements pendant le processus de rectification, tout en conservant l’ tolérances serrées et des états de surface supérieurs. L’ diamètre admissible au-dessus de la table e de la machine est de 200 mm, avec un diamètre de rectification maximal de 80 mm, et elle supporte une charge maximale de 20 kg. Ces caractéristiques techniques font de l’ GPD-20-43 une machine adaptée à un large éventail d’applications, notamment dans les secteurs de l’automobile, de l’aérospatiale et de l’ingénierie de précision.
La conception de l’ GPD-20-43est axée sur l’amélioration de la précision d’usinage et de l’efficacité de la maintenance. Son système à double entraînement simplifie non seulement le processus de mise en service, mais contribue également à faciliter la maintenance en réduisant la complexité mécanique. Il en résulte une augmentation de l’ Taux de disponibilité ité de la machine et une réduction des coûts d’exploitation. De plus, l’ encombrement réduit et la construction robuste de la machine garantissent sa stabilité pendant le fonctionnement, minimisant ainsi les vibrations et les déformations thermiques. Cette stabilité est essentielle pour maintenir une rectification de haute précision sur de longues périodes.
Métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | mm | 200 |
| Distance entre pointes | mm | 430 |
| Capacité de charge | kg | 20 |
| Poids de la machine | kg | 4000 |
| Diamètre extérieur de la meule | mm | 300 |
| Largeur de la meule | mm | 30 |
| Broche porte-meule | kW | 5.50 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | pouces | 7.87 |
| Distance entre pointes | pouces | 16.93 |
| Capacité de charge | lbs | 44.09 |
| Poids de la machine | lbs | 8818.40 |
| Diamètre extérieur de la meule | pouces | 11.81 |
| Largeur de la meule | pouces | 1.23 |
| Broche porte-meule | HP | 4 |
La Shigiya (GPD-20-43 ) est une machine de rectification CNC à double entraînement ( Rectifieuse cylindrique ) permettant une rectification « all-step » sans que le « drive dog » classique ni l’« mandrin » ne bloquent l’une des extrémités de la pièce. A.W. Miller Technical Sales fournit des équipements de rectification Shigiya et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec des services d’ingénierie d’application, d’installation et de formation, ainsi qu’un service technique certifié par le fabricant.
L’ GPD-20-43 offre une course de 200 mm, une course de 430 mm entre pointes, un diamètre de rectification maximal de 80 mm et une charge entre pointes de 20 kg. Les têtes de travail à déplacement CN prennent en charge des pièces d’une longueur comprise entre 30 et 430 mm, et l’entraînement à double pointe permet d’accéder au profil de l’arbre pour une rectification en continu par paliers. Le choix final de la machine doit tenir compte de l’ensemble de la pièce, de la surépaisseur, des tolérances, de l’état de surface, de la configuration de meule et de dressage, du serrage, de la mesure, du système d’arrosage, de l’objectif d’automatisation et de la cadence de production.
Les applications couramment évaluées pour Shigiya GPD-20-43 comprennent :
Le passage par les deux centres permet de se passer du cliquet d’entraînement classique ou du mandrin, qui peuvent bloquer l’extrémité d’un arbre, ce qui permet de rectifier successivement des diamètres et des épaulements très rapprochés.
Les têtes d'usinage mobiles permettent de s'adapter à différentes longueurs de pièces sans avoir à remanier l'ensemble du dispositif de fixation, ce qui facilite la production de modèles mixtes lorsque le reste de la configuration est compatible.
Le type d’abrasif, le grade, le liant, les dimensions de la meule, le profil de dressage et l’intervalle de dressage doivent être adaptés au matériau, à la surépaisseur, à l’état de surface et au temps de cycle. Le processus d’ GPD-20-43 ation doit être validé avec l’ensemble complet comprenant la meule et le liquide de refroidissement.
Les centres ou serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'GPD-20-43 est capable de maintenir les dimensions requises, circularité, la cylindricité et l'état de surface tout au long de la production.
La différence ne se limite pas à l'amplitude nominale. L'entraxe, le diamètre de rectification, la masse supportée, la taille de la meule, l'encombrement de la machine, le mode de chargement et les options disponibles peuvent varier; il convient donc de comparer les deux modèles sur la base d'une même famille de pièces représentative.
Il peut être configuré pour la rectification de précision, mais les performances réalisables dépendent de la géométrie de la pièce, des supports, de la matière première, de l'état de la meule, du contrôle thermique, du réglage et des mesures. Une étude de processus doit définir la répartition des tolérances attendue.
Les options peuvent inclure des meules entre pointes, serrage, des mandrins spéciaux, des systèmes d'entraînement central, des lunettes de stabilisation et des dispositifs de fixation dédiés. Le choix dépend des repères de la pièce, du couple d'entraînement, de l'accessibilité, du risque de déformation et de la protection de la surface finie.
Le contrôle en cours de fabrication s'avère utile lorsque l'usure des meules, la dérive thermique, les variations des pièces entrantes ou les cycles prolongés sans surveillance risquent de faire sortir les dimensions de la plage requise. L'emplacement des capteurs et la logique de compensation doivent être compatibles avec la caractéristique à contrôler et le cycle de fabrication.
Veuillez indiquer les caractéristiques complètes suivantes : type de pièce, matériau et dureté, diamètres de départ, surépaisseur, longueurs de rectification, tolérances, finition, spécifications de la meule, méthode de dressage, temps de chargement, étapes de calibrage, étincelage et volume annuel.