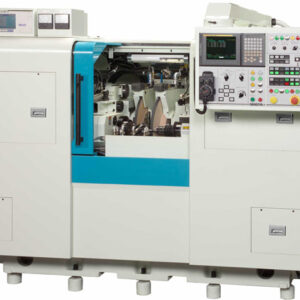

La Shigiya GPES-30 est une machine Rectifieuse cylindrique polyvalente conçue pour l'rectification extérieure de haute précision sur une large gamme de géométries de pièces. Elle offre une précision stable et reproductible grâce à une structure rigide, un déplacement fluide des axes et des performances thermiques constantes tout au long de cycles de production prolongés. Ainsi, l'GPES-30 permet une fabrication flexible tout en garantissant une tolérances serrées ité et une qualité de pièces fiable.
La Shigiya GPES-30 se distingue comme une rectifieuse excentrique à commande numérique de haute précision, conçue pour offrir des performances de pointe. Elle est destinée à la fabrication de composants de très haute précision, en particulier ceux qui nécessitent des formes excentriques ou irrégulières. Grâce à sa fonction de déplacement radial, les opérateurs peuvent usiner des profils complexes de manière efficace et sans opérations secondaires. Cette fonctionnalité apporte une plus grande flexibilité au processus de rectification, ce qui contribue à réduire les temps d’arrêt tout en augmentant le rendement. De plus, le système de déplacement radial permet un travail plus détaillé et plus complexe. Les utilisateurs peuvent ainsi respecter des spécifications géométriques strictes sur une grande variété de pièces.
Si elle excelle dans la rectification excentrique, l’ GPES-30 est également une puissante rectifieuse polygonale. Elle permet de réaliser sans difficulté la production d’arbres et de pièces présentant des sections non circulaires. Que vous fabriquiez des cannelures, des accouplements ou des profils de cames, cette machine garantit des finitions lisses et d’ tolérances serrées . De plus, ses capacités CNC permettent des transitions fluides entre les profils. Cela contribue à réduire les interventions manuelles et rend la production plus rapide et plus fiable. Avec l’ GPES-30, les géométries complexes deviennent faciles à réaliser, sans compromis sur la qualité.
En tant que rectifieuse CNC de haute précision, l’ GPES-30 offre une excellente précision aux secteurs qui exigent une qualité constante des pièces. La conception rigide du châssis de la machine et sa structure amortissant les vibrations garantissent une stabilité optimale lors d’une utilisation prolongée. Associé à un puissant système de broche, le système maintient une « circularité » et une finition irréprochables, même sous des charges importantes. Grâce à sa structure fiable, l’ GPES-30 excelle aussi bien dans la production de petites séries sur mesure que dans la « production en grande série ». Des composants aérospatiaux aux pièces automobiles, cette rectifieuse offre des performances exceptionnelles.
Avec une diamètre admissible au-dessus de la table de 300 mm et des longueurs entre axes pouvant atteindre 630 mm, l’ GPES-30 prend en charge sans difficulté des pièces de différentes tailles. Sa capacité de charge de 66 livres est idéale pour les applications de charge moyenne. Malgré ses encombrement réduit, la machine dispose d’une puissance robuste grâce à un moteur « broche » de 15 kW, permettant un enlèvement de matière efficace sur les aciers trempés et les alliages. De plus, la commande CNC conviviale de l’ GPES-30aide les opérateurs à passer rapidement d’un programme de pièce à l’autre. Cela réduit le temps de réglage et augmente le débit de production, en particulier dans les environnements de production très actifs.
Métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | mm | 300 |
| Distance entre pointes | mm | 250, 630 |
| Capacité de charge | kg | 30 |
| Poids de la machine | kg | 4800 / 6300 |
| Diamètre extérieur de la meule | mm | 350 |
| Largeur de la meule | mm | 25 |
| Broche porte-meule | kW | 15 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | pouces | 11.81 |
| Distance entre pointes | pouces | 9,84 / 24,81 |
| Capacité de charge | lbs | 66.14 |
| Poids de la machine | lbs | 10582,19 / 13889,12 |
| Diamètre extérieur de la meule | pouces | 13.78 |
| Largeur de la meule | pouces | 0.98 |
| Broche porte-meule | HP | 20.12 |
La Shigiya (GPES-30 ) est une machine de rectification CNC spécialisée ( Rectifieuse cylindrique ) destinée à la production d'arbres nécessitant une rectification contrôlée d'excentriques, de pièces non circulaires ou présentant des caractéristiques spécifiques. A.W. Miller Technical Sales fournit des équipements de rectification Shigiya et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec des services d’ingénierie d’application, d’installation et de formation, ainsi qu’un service technique certifié par le fabricant.
L'« GPES-30 » est une plateforme spécialisée comprenant 30 modèles, dont la tête de meulage, la coordination de l'axe C, le système de serrage et le dispositif de contrôle sont sélectionnés en fonction du profil requis. Le diamètre maximal de passage, l'entraxe et la charge doivent être vérifiés par rapport aux spécifications de production exactes. Le choix final de la machine doit tenir compte de l’ensemble de la pièce, de la surépaisseur, des tolérances, de l’état de surface, de la configuration de meule et de dressage, du serrage, de la mesure, du système d’arrosage, de l’objectif d’automatisation et de la cadence de production.
Les applications couramment évaluées pour Shigiya GPES-30 comprennent :
Le contrôle des axes et le mouvement des roues sont conçus en fonction de la forme non circulaire ou spécifique requise, plutôt que selon un cycle cylindrique général.
Le positionnement, l'entraînement, le soutien et les mesures en cours de fabrication doivent être conçus en fonction de la famille de pièces précise et des tolérances de production.
Le type d’abrasif, le grade, le liant, les dimensions de la meule, le profil de dressage et l’intervalle de dressage doivent être adaptés au matériau, à la surépaisseur, à l’état de surface et au temps de cycle. Le processus d’ GPES-30 t doit être validé avec l’ensemble complet constitué de la meule et du liquide de refroidissement.
Les centres ou serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'GPES-30 est capable de maintenir les dimensions requises, circularité, la cylindricité et l'état de surface tout au long de la production.
L’« GPES-30 » est une plate-forme spécialisée comprenant 30 classes, dont la tête de meulage, la coordination de l’axe C, le système de serrage et les dispositifs de mesure sont sélectionnés en fonction du profil requis. Le diamètre maximal d’écartement, l’entraxe et la charge doivent être vérifiés par rapport aux spécifications de production exactes. La bonne taille correspond à la plus petite configuration qui permet de loger l’ensemble de la pièce et du montage tout en respectant les exigences de charge, de meule et de procédé.
Oui, lorsque l'accès à la roue, le programme, le support de travail et le plan de cotes le permettent. Il convient de vérifier pour chaque diamètre et chaque épaulement les risques de collision, l'état de la pièce, la forme de la roue, le temps de maintien, le sens de déplacement et les besoins en dressage.
L'automatisation peut inclure le chargement, le mandrin , la confirmation de la position, le contrôle en cours de fabrication, l'dressage de la meule, le lavage des pièces et le déchargement. Il convient de valider un processus manuel stable avant de finaliser la logique de récupération sans surveillance.
Les caractéristiques et l'état de la meule, les paramètres d'usinage, la vitesse de travail, la vitesse de déplacement ou de plongée, l'étincelage, le débit de liquide de refroidissement, les vibrations et la pièce à usiner ont tous une incidence sur la finition. Une avance plus lente ne suffit pas à elle seule à corriger l'instabilité d'un système de rectification.
Le débit, la pression, la stabilité de la température, l'emplacement des buses, le niveau de filtration, la capacité du réservoir et la contamination du matériau doivent être adaptés à la roue et aux tolérances. L'système d’arrosage e doit être considéré comme faisant partie intégrante du processus de la machine.