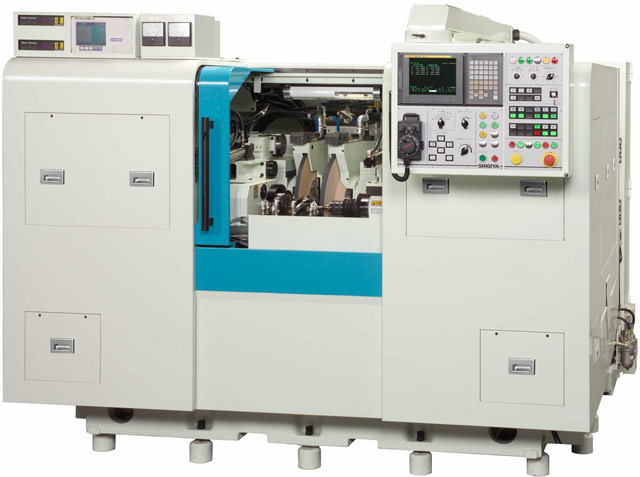
La Shigiya GNW-30 est une machine de rectification non circulaire Rectifieuse cylindrique à grande capacité, conçue pour la rectification de précision de profils plus grands et plus complexes. Elle offre une précision constante et reproductible grâce à une structure rigide, une coordination précise des axes et des performances thermiques stables lors de cycles de production prolongés. Ainsi, l'GNW-30 permet une production fiable de composants non cylindriques tout en garantissant l'tolérances serrées ité et la qualité constante des pièces.
La Shigiya GNW-30 une rectifieuse CNC à deux têtes conçue pour améliorer la productivité dans les environnements de fabrication. Sa Rectifieuse cylindrique double tête permet la rectification simultanée de deux diamètres, ce qui réduit efficacement les temps de cycle et améliore débit de production. Grâce à ses têtes de travail à entraînement synchronisé, la GNW-30 des résultats précis et constants sur diverses pièces. Cette rectifieuse CNC compacte convient aussi bien aux petites qu'aux grandes séries de production, offrant flexibilité et efficacité en une seule machine.
Équipée de deux têtes de rectification, l’ GNW-30 permet un meulage simultané de deux diamètres différents, ce qui permet de meuler deux surfaces distinctes en un seul réglage. Cette capacité réduit considérablement le recours à plusieurs machines ou montages, simplifiant le processus de production. Les têtes de travail à entraînement synchronisé garantissent une grande précision des pièces, assurant ainsi que chaque composant réponde à des normes de qualité rigoureuses. Cette caractéristique est particulièrement utile pour les applications nécessitant des finitions tolérances serrées et homogènes.
Malgré ses performances exceptionnelles, la GNW-30 conserve un encombrement réduit, ce qui en fait un choix idéal pour les sites disposant d’un espace limité. Sa conception ne fait aucun compromis sur les performances; la machine offre un meulage de haute précision adapté à une grande variété d’applications. L’efficacité et la précision de cette rectifieuse CNC compacte en font un atout précieux dans des secteurs tels que l’automobile, l’aérospatiale et l’industrie manufacturière en général.
Métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | mm | 300 |
| Distance entre pointes | mm | 250, 400, 600 |
| Capacité de charge | kg | 150 |
| Poids de la machine | kg | 7 500 / 9 000 / 11 000 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | pouces | 11.81 |
| Distance entre pointes | pouces | 9,84 / 15,75 / 23,63 |
| Capacité de charge | lbs | 330.69 |
| Poids de la machine | lbs | 16 534,67 / 19 841,6 / 24 250,85 |
La Shigiya GNW-30 est une machine de rectification CNC à deux têtes de meule Rectifieuse cylindrique destinée aux séquences de rectification à haut rendement, qui répartissent l'ébauche, la finition ou différentes opérations entre les meules. A.W. Miller Technical Sales fournit des équipements de rectification Shigiya et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec des services d’ingénierie d’application, d’installation et de formation, ainsi qu’un service technique certifié par le fabricant.
La plateforme GNW de classe 30 utilise plusieurs postes de rectification afin de réduire les temps morts et de maintenir les relations entre les caractéristiques au sein d'un même cycle de machine. Le diamètre de braquage, l'entraxe, la disposition des meules et les équipements d'automatisation varient en fonction de l'application. Le choix final de la machine doit tenir compte de l’ensemble de la pièce, de la surépaisseur, des tolérances, de l’état de surface, de la configuration de meule et de dressage, du serrage, de la mesure, du système d’arrosage, de l’objectif d’automatisation et de la cadence de production.
Les applications couramment évaluées pour Shigiya GNW-30 comprennent :
L'utilisation de meules distinctes permet de séparer l'ébauche et la finition ou de traiter différents groupes de caractéristiques, ce qui réduit les changements de meule et les déplacements hors coupe.
La répartition des roues, les intervalles d'affûtage, les contrôles de calibre et le temps de chargement doivent être équilibrés afin qu'aucun poste ne vienne limiter le rythme de production.
Le type d’abrasif, le grade, le liant, les dimensions de la meule, le profil de dressage et l’intervalle de dressage doivent être adaptés au matériau, à la surépaisseur, à l’état de surface et au temps de cycle. Le processus d'GNW-30 t doit être validé avec l'ensemble complet comprenant la meule et le liquide de refroidissement.
Les centres ou serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'GNW-30 est capable de maintenir les dimensions requises, circularité, la cylindricité et l'état de surface tout au long de la production.
GNW-30 Elle s'avère particulièrement utile lorsque sa configuration à deux têtes de broche ( Rectifieuse cylindrique ) répond directement aux exigences liées à la taille de la pièce, à l'accès aux caractéristiques, au support de la pièce ou à la séquence de production. Le choix doit reposer sur un avantage documenté pour le procédé, plutôt que sur la familiarité avec un modèle.
Vérifiez quelles surfaces nécessitent un accès droit, angulaire, interne, frontal ou spécifique ; vérifiez ensuite le diamètre et la largeur de la meule, son pivotement ou son angle d'approche, le dégagement par rapport au carter de protection, l'emplacement du dressage et les interférences avec le dispositif de serrage.
Oui, mais l'acier trempé, l'acier inoxydable, le carbure, les revêtements et d'autres matériaux peuvent nécessiter des abrasifs, des liants, des vitesses, des fluides de refroidissement, des systèmes de filtration, des outils de dressage et des marges d'usinage différents. Il convient également de tenir compte de la contamination croisée et des changements d'outils.
Parmi les facteurs courants, on peut citer les variations thermiques, l'usure des meules, les variations de dressage, la déformation des pièces, l'état du centre, la température du liquide de refroidissement, la répétabilité des jauges, les variations des pièces brutes et une « étincelage » irrégulière. Les données de processus doivent permettre d'identifier la source dominante avant de modifier la compensation.
Les fondations, le nivellement, les vibrations provenant des équipements voisins, la température ambiante, l'alimentation électrique, l'air, l'système d’arrosage, la collecte des brouillards, la manutention des matériaux et l'accès pour la maintenance sont autant de facteurs qui influent sur les performances à long terme et doivent être examinés avant la livraison.


