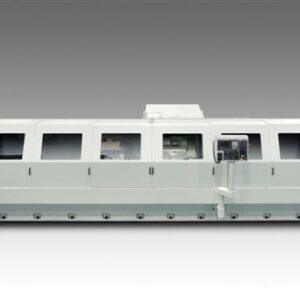

La Shigiya GP-85D une Rectifieuse cylindrique de grande capacité Rectifieuse cylindrique pour la rectification de haute précision de pièces très volumineuses et lourdes. Elle offre une précision stable et reproductible grâce à une structure de machine exceptionnellement rigide, à des performances thermiques maîtrisées et à un comportement de rectification constant tout au long de cycles de production prolongés. La GP-85D ainsi Débit de production fiable Débit de production une qualité constante des pièces dans les environnements de fabrication exigeants de pièces de grande taille.
Le GP-85D est une rectifieuse robuste, fiable et de haute précision, conçue pour les composants de grande taille qui exigent précision, stabilité et performance. Conçue pour les fabricants traitant des pièces surdimensionnées, elle offre des tolérances constantes, même en Robuste continu et Robuste . Grâce à ses composants structurels rigides et à son châssis thermiquement stable, cette rectifieuse de haute précision permet d'obtenir des finitions de surface fines et un contrôle dimensionnel sur de longues séries de production. Sa configuration permet l'usinage précis d'arbres, de rouleaux et de pièces industrielles de grande valeur.
Face à l'augmentation des exigences de production, les ateliers ont besoin de solutions de rectification industrielle fiables, alliant à la fois Débit de production ité et répétabilité. L'GP-85D répond à ce besoin grâce à une conception spécialement adaptée aux pièces longues et lourdes. Dotée de moteurs « à couple élevé », de systèmes de commande programmables et de glissières de guidage avancées, cette machine offre des solutions de rectification industrielle durables et évolutives pour les secteurs de l'aérospatiale, de l'énergie et de l'usinage à grande échelle. Son encombrement réduit et ses capacités en font un choix idéal pour les ateliers confrontés à des géométries de pièces complexes et à des délais serrés.
L'GP-85D a été conçue pour assurer la rectification CNC de composants de grande taille avec efficacité et précision. Son mouvement « poupée porte-meule » et la capacité de sa table de travail permettent la rectification de pièces surdimensionnées sans compromettre la qualité de finition ni la durée du cycle. Ce système garantissant une rectification uniforme sur les pièces longues, cette configuration de rectification CNC pour composants de grande taille est particulièrement utile pour les fabricants travaillant avec des arbres longs, des roulements de grande taille et des rouleaux industriels.
Bien qu’optimisée en termes de taille, l’ GP-85D reste une machine polyvalente rectification cylindrique . Elle s’adapte facilement à différentes formes d’ Pièce s et à différentes Matériaux . Son outillage flexible et son interface CNC intuitive permettent aux opérateurs de changer rapidement d’ Temps de réglage s et de maintenir leur productivité. Cette machine polyvalente rectification cylindrique prend en charge aussi bien la production en série que les pièces uniques sur mesure, ce qui aide les ateliers à rester compétitifs sur des marchés de fabrication en constante évolution.
L'GP-85D intègre une technologie de rectification CNC de pointe afin d'améliorer la précision, la stabilité et l'efficacité. Grâce à ses axes à servocommande et à ses systèmes de rétroaction numérique, la machine garantit une « tolérances serrées » à toutes les étapes de la rectification. Alors que les normes de fabrication deviennent de plus en plus strictes, cette technologie de rectification CNC de pointe permet aux ateliers de répondre aux spécifications en constante évolution des clients, tout en réduisant l'Temps d'arrêt s et les taux d'erreur.
Métrique
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | mm | 850 |
| Distance entre pointes | mm | 2200, 3000, 4000, 5000, 6000 |
| Capacité de charge | kg | 3000 |
| Poids de la machine | kg | 21 500 / 23 500 / 25 500 / 28 500 |
| Diamètre extérieur de la meule | mm | 915 / 1065 |
| Largeur de la meule | mm | 130* |
| Broche de roue | kW | 15 / 22 |
Standard
| Caractéristiques techniques | Unités | |
|---|---|---|
| diamètre admissible au-dessus de la table | pouces | 33.46 |
| Distance entre pointes | pouces | 86.62 / 118.11 / 157.48 / 196.85 / 236.22 |
| Capacité de charge | lbs | 6613.87 |
| Poids de la machine | lbs | 47399.39 / 51808.63 / 56217.88 / 62831.74 |
| Diamètre extérieur de la meule | pouces | 36.02 / 41.93 |
| Largeur de la meule | pouces | 5.12* |
| Broche de roue | HP | 20.12 / 29.5 |
L'Shigiya GP-85D est une grande machine à commande numérique (CNC) Rectifieuse cylindrique destinée à la rectification programmable du diamètre extérieur (OD) de pièces de grand diamètre et de grande longueur. A.W. Miller Technical Sales assure la fourniture et le support technique des équipements de rectification Shigiya dans les États de New York, de Pennsylvanie, du Maryland, du Delaware, du sud du New Jersey et au Québec, en proposant des services d'ingénierie d'application, d'installation, de formation et d'entretien certifié par le fabricant.
La plate-forme GP-D de la classe 85 fait partie de la gamme de grandes tables à déplacement latéral d'Shigiya. Les données publiées pour les modèles GP-65/85/100D couvrent des classes de diamètre de rotation de 650, 850 et 1 000 mm, des entraxes pouvant atteindre plusieurs mètres, des charges allant jusqu’à 3 000 kg et une course de 915 mm meule. Le choix final de la machine doit être basé sur l’ensemble des Pièce, la marge de matière, les tolérances, l’état de surface, l’ensemble roue et dressage, le serrage de la pièce, le calibrage, l’ système d’arrosage, l’objectif d’automatisation et le rythme de production.
Les candidatures généralement prises en compte pour le programme « Shigiya » (GP-85D ) comprennent :
La tête de tournage à commande numérique et la commande de la table permettent de coordonner la réalisation de différents diamètres, d'épaulements et de zones de traversée sur des pièces longues et lourdes.
La charge centrale, le couple d'entraînement, l'emplacement du support fixe et l'accès par grue doivent être déterminés en fonction de l'arbre réel plutôt qu'en se basant uniquement sur les dimensions maximales indiquées dans le catalogue.
Le type d'abrasif, le grain, le liant, les dimensions de la meule, la forme de dressage et la fréquence de dressage doivent être adaptés au matériau, à la surépaisseur, à la finition et au temps de cycle. Le processus d'GP-85D ation doit être validé avec l'ensemble complet comprenant la meule et le liquide de refroidissement.
Les centres ou Serrage, le mode d'entraînement, le support, la filtration du liquide de refroidissement, le contrôle de la température et la stratégie de jaugeage déterminent si l'GP-85D e est capable de maintenir les dimensions requises, circularité, la cylindricité et l'état de surface tout au long de la production.
GP-85D Elle s'avère particulièrement utile lorsque sa configuration à grande machine-outil à commande numérique Rectifieuse cylindrique répond directement aux exigences liées à la taille de la pièce, à l'accès aux caractéristiques, au support de l'ébauche ou à la séquence de production. Le choix doit se fonder sur un avantage de processus documenté plutôt que sur la familiarité avec le modèle.
Vérifiez quelles surfaces nécessitent un accès droit, angulaire, interne, frontal ou spécifique ; vérifiez ensuite le diamètre et la largeur de la meule, son pivotement ou son angle d'approche, le dégagement par rapport au carter de protection, l'emplacement du dressage et les interférences avec le dispositif de serrage.
Oui, mais l'acier trempé, l'acier inoxydable, le carbure, les revêtements et d'autres Matériaux s peuvent nécessiter des abrasifs, des liants, des vitesses, des fluides de refroidissement, des systèmes de filtration, des outils de dressage et des marges d'usinage différents. Il convient également de tenir compte de la contamination croisée et des changements d'outils.
Parmi les facteurs courants, on peut citer les variations thermiques, l'usure des meules, les variations de dressage, la déformation des pièces, l'état du centre, la température du liquide de refroidissement, la répétabilité des jauges, les variations des pièces brutes et une « étincelage » irrégulière. Les données de processus doivent permettre d'identifier la source dominante avant de modifier la compensation.
Les fondations, le nivellement, les vibrations provenant des équipements voisins, la température ambiante, l'alimentation électrique, l'air, l'système d’arrosage, la collecte des brouillards, la manutention des matériaux et l'accès pour la maintenance sont autant de facteurs qui influent sur les performances à long terme et doivent être examinés avant la livraison.