
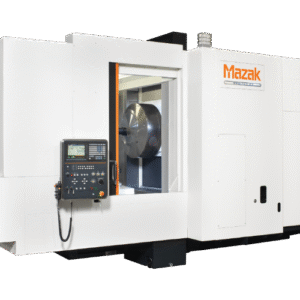
La Mazak HQR-250 une machine CNC polyvalente haute performance machine CNC pour les fabricants qui recherchent vitesse, précision et fiabilité. Grâce à sa centre de tournage broche , à Tour CNC double tourelle et àmachine CNC transparentemachine CNC Ravitailleur , elle offre des temps de cycle réduits, un fonctionnement en continu et des résultats d'une qualité constante pour les secteurs les plus exigeants.
Caractéristiques du HQR-250 :
| Modèle | HQR-250MSY |
|---|---|
| Mandrin | |
| Diamètre maximal de la pièce | 13.5" |
| Longueur d'usinage maximale | 33,9", 52,2" |
Le Mazak HQR-250 est une machine machine CNC polyvalente et robuste, conçue pour la production de pièces en grande série et de haute précision. En tant que machine CNC à doublebroche centre de tournage , elle effectue simultanément des opérations sur les faces avant et arrière, ce qui réduit les temps de cycle et améliore la précision. De plus, lorsqu'elle est associée à une configuration Ravitailleur machine CNC , elle prend en charge la production en continu fonctionnement sans surveillance, ce qui la rend idéale pour des secteurs tels que l'automobile, le médical et la défense. Grâce à sa encombrement réduit, l'HQR-250 optimise également la espace au sol tout en conservant ses performances.
La configuration à double tourelle « Tour CNC » de l’ HQR-250permet d’utiliser la fonction « usinage simultané » sur les deux broches, ce qui réduit les temps d’usinage et améliore l’uniformité des pièces. Chaque tourelle prend en charge plusieurs options d’outillage, ce qui permet de réaliser des géométries complexes en un seul serrage. De plus, des intégrations prêtes pour l’automatisation, telles que des bras robotisés et des chargeurs à portique, rationalisent le flux de travail de fabrication en offrant davantage de flexibilité et d’efficacité.
Équipée d’une commande numérique Mazatrol Smooth, l’ HQR-250 simplifie la programmation, accélère la configuration et améliore la coordination des mouvements entre les tourelles et les broches. De plus, la fonction « surveillance en temps réel » et le traitement rapide des données réduisent les temps morts tout en garantissant une précision constante. Grâce à son architecture d’ machine CNC multitâche et à sa compatibilité avec l’automatisation, l’ HQR-250 offre aux fabricants une plateforme tournée vers l’avenir pour une production évolutive et de haute précision.
| Modèle | HQR-250MSY |
|---|---|
| Mandrin | |
| Diamètre maximal de la pièce | 13.5" |
| Longueur d'usinage maximale | 33,9", 52,2" |
| Universel | Type universel | 850U |
|---|---|---|
| Broche | Mandrin | 10 “ |
| Vitesse maximale de la broche | 4000 tr/min | |
| Couple max. (régime 30 min) | 368,8 ft-lb | |
| Moteur de broche (régime de 30 min) | 26 kW (35 HP) | |
| Moteur de broche (régime continu) | 22 kW (30 HP) | |
| Broche secondaire | Mandrin | 8 “ |
| Vitesse maximale de la broche | 5 000 tr/min | |
| Moteur de broche (régime de 30 min) | 22 kW (30 HP) | |
| Moteur de broche (régime continu) | 15 kW (20 HP) | |
| Tourelles supérieure et inférieure | Capacité de stockage d'outils | 12 |
| Hauteur du corps d'outil | 1 “ | |
| Diamètre de queue de barre d'alésage | Φ2 “ | |
| Broche d’outil tournant | Vitesse maximale de la broche | 6 000 tr/min |
| Couple max. (valeur nominale 3 min) | 26 pi-lb | |
| Moteur de broche (régime de 10 min) | 5,5 kW (7,5 HP) | |
| Moteur de broche (régime continu) | 2,2 kW (3 HP) | |
| Course | Axe X (tourelle supérieure / tourelle inférieure) | 8 ″ / 6 ″ |
| Axe Y (tourelle supérieure / tourelle inférieure) | 4 po (±2 po) / 4 po (±2 po) | |
| Axe Z (tourelle supérieure / tourelle inférieure) | 30 ″ / 32 ″ | |
| Vitesse de déplacement rapide | Axe X (tourelle supérieure / tourelle inférieure) | 1181 IPM / 945 IPM |
| Axe Y (tourelle supérieure / tourelle inférieure) | 1 024 IPM / 787 IPM | |
| Axe Z (tourelle supérieure / tourelle inférieure) | 1 417 IPM / 1 417 IPM | |
| Dimensions de la machine | Largeur × Longueur ( SmoothG s MAZATROL) | 138 ″ × 104 ″ |
| Hauteur | 98 “ | |
| Poids de la machine | 29 211 lbs |
Le Mazak HQR-250 est une machine à doublebroche et à double tourelle centre de tournage destinée à la production de pièces de diamètre moyen. L’usinage avant, la découpe simultanée, le transfert des pièces et l’ usinage en contre-opération ion peuvent être coordonnés au sein d’un même cycle automatisé. Les fabricants du territoire d’A.W. Miller peuvent travailler avec des ingénieurs d’application formés par Mazak pour évaluer l’outillage, le serrage, l’automatisation, l’installation et les besoins de service à long terme. A.W. Miller Technical Sales est un distributeur agréé Mazak qui dessert les fabricants de l’État de New York, de la Pennsylvanie, du Maryland, du Delaware, du sud du New Jersey et du Québec, avec des services d’ingénierie d’application, d’installation et de formation, ainsi qu’un service technique certifié par le fabricant.
La gamme d'utilisation de l'HQR-250 , s'articule autour d'une capacité de mandrin s de 10 pouces, d'un traitement à doublebroche , de deux tourelles à 12 positions et d'une fonctionnalité d'outils rotatifs en option pour l'usinage complet des pièces. La configuration finale doit être vérifiée en fonction de la pièce, du montage, de l’outillage, des exigences imposées à la broche et du plan d’automatisation.
Parmi les familles répertoriées dans le Mazak HQR-250 , on trouve notamment :
La deuxième « broche », située en face, réceptionne la pièce, ce qui permet d’effectuer le tournage côté tronqué et les opérations secondaires au cours du cycle programmé.
Elles peuvent usiner simultanément, répartir les opérations entre les postes d'usinage ou prendre en charge une « broche » pendant que l'autre effectue une opération distincte.
HQR-250 est généralement utilisé pour les arbres, moyeux, raccords et pièces de série de diamètre moyen nécessitant un usinage équilibré à l'avant et à l'arrière.
La fonction d'usinage par outil entraîné est disponible dans les configurations compatibles pour les alésages transversaux, les méplats, les rainures et autres éléments secondaires.
Oui. La deuxième « broche » (pièce à usiner) placée en face reçoit la pièce, ce qui permet d'effectuer le tournage côté tronqué et les opérations secondaires au cours du cycle programmé.
Elles peuvent usiner simultanément, répartir les opérations entre les postes d'usinage ou prendre en charge une « broche » pendant que l'autre effectue une opération distincte.
Il est généralement utilisé pour les arbres de diamètre moyen, les moyeux, les raccords et les pièces de série nécessitant un usinage équilibré à l'avant et à l'arrière.
La fonction d'usinage par outil entraîné est disponible dans les configurations compatibles pour les alésages transversaux, les méplats, les rainures et autres éléments secondaires.
La génération d’ NEO s offre des fonctionnalités améliorées en matière de commande, de productivité et de configuration ; les avantages concrets dépendent du nombre de tourelles et des spécifications choisies.
 Sélectionner les options
Ce produit est disponible en plusieurs versions. Les options peuvent être sélectionnées sur la page du produit
 Sélectionner les options
Ce produit est disponible en plusieurs versions. Les options peuvent être sélectionnées sur la page du produit