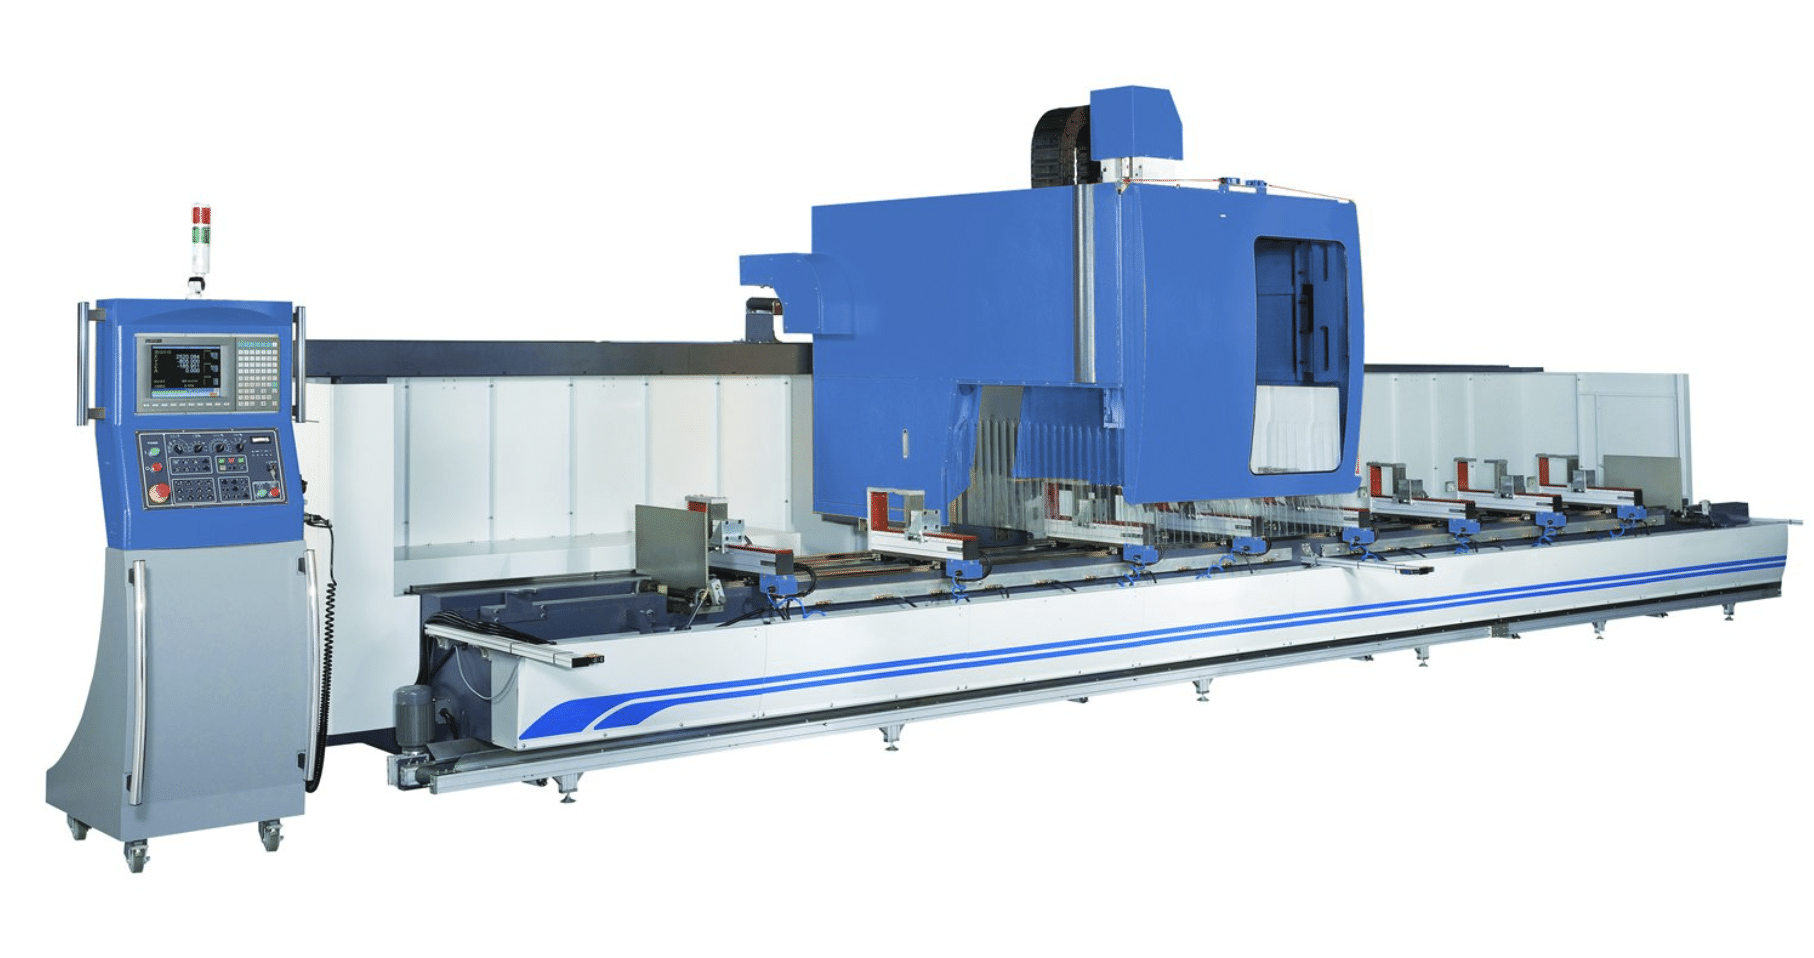
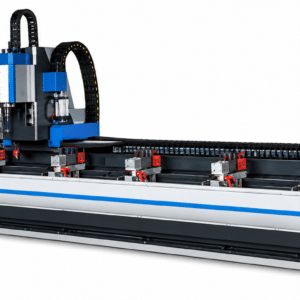
L'usinage de caractéristiques sur la face supérieure et les côtés d'un profilé extrudé implique généralement une « Temps de réglage » supplémentaire lorsque l'Broche e ne peut s'approcher que d'un seul côté. Le système « PMI-CNC S-Type 4-Axis » ( Centre d'usinage ) de Profile remédie à cette contrainte grâce à une « Broche » qui pivote pour accéder à plusieurs surfaces du profilé tandis que la pièce reste serrée. Le positionnement CNC coordonne le perçage, le fraisage, le rainurage et d'autres opérations secondaires le long du profilé, offrant ainsi aux fabricants un processus plus efficace pour les composants dont les caractéristiques sont réparties sur plusieurs faces.
PMI-CNC S-Type 4-Axis Profil d'Centre d'usinage : Caractéristiques :
La PMI-CNC S-Type est une machine d'Centre d'usinage e à extrusion d'aluminium à 4 axes, conçue pour les pièces présentant des caractéristiques sur plusieurs surfaces. Des changements de positionnement supplémentaires de l'Broche permettent de modifier l'approche de l'outil sans que l'opérateur ait à retirer ni à réorienter manuellement l'extrusion. Cela offre à la machine un meilleur accès à la géométrie du profil tout en préservant la relation entre les caractéristiques usinées sur différentes faces.
L'usinage CNC de profils sur plusieurs faces permet d'intégrer dans la séquence programmée des perçages, des rainures, des poches et des détails fraisés sur différentes surfaces. Cet avantage est particulièrement significatif pour les composants récurrents, pour lesquels le fait de retourner ou de repositionner manuellement le profil nécessiterait une mise en place supplémentaire entre les opérations. Le fait de regrouper ces éléments au sein d'un seul processus contrôlé réduit les manipulations tout en conservant leurs emplacements programmés les uns par rapport aux autres.
L'usinage rotatif de profilés par « Broche » permet à la machine de type S d'usiner des zones inaccessibles à une machine à profiler conventionnelle à trois axes, dont l'orientation est fixe Broche . Au lieu de déplacer l'Pièce e pour présenter une autre surface à l'outil, la Broche modifie son angle d'approche par rapport à l'extrusion. Cette capacité est particulièrement utile pour les profilés complexes qui nécessitent un usinage sur plusieurs faces avant de passer à l'assemblage ou aux opérations de production suivantes.
| Spécifications | Valeur |
| Longueurs utiles de l'axe X | 11,5 à 24,6 pieds (3,5 à 7,5 m) |
| Course de l'axe Y | 15,75 pouces (400 mm) ; 8,66 pouces en 4 axes |
| Course de l'axe Z | 14 pouces (350 mm) |
| Axe A | Rotation de ±95° Broche |
| Broche | 18 000 tr/min / 10 HP |
| Automatique Changeur d'outils | 12 outils |
| Traitement | Deux zones |
| Axes contrôlés | 4 |
Pour les ateliers spécialisés dans l’usinage par extrusion sur plusieurs faces, le profil « Pat Mooney » (PMI-CNC S-Type 4-Axis ) Centre d'usinage propose une solution d’ Centre d'usinage de profilage CNC à quatre axes pour les composants en aluminium et en métaux non ferreux. Ce modèle doit être évalué comme un processus complet de découpe ou d’usinage, et non pas uniquement en fonction de sa capacité nominale.
La commande à quatre axes ajoute un positionnement rotatif à l'usinage linéaire des profilés en aluminium et en métaux non ferreux. Cela permet d'usiner des éléments sur plusieurs faces sans avoir à réorienter manuellement l'Pièce e entre chaque opération. Il convient de vérifier la capacité en tenant compte de l'orientation réelle de la pièce et de l'angle de coupe, ainsi que du choix de la lame ou de l'outil, de la stratégie d'avance, du serrage, de la longueur d'appui et du rythme de production prévu.
Les travaux de production concernés comprennent :
La commande à quatre axes ajoute un positionnement rotatif à l'usinage linéaire des profilés en aluminium et en métaux non ferreux. Cela permet d'usiner des éléments sur plusieurs faces sans avoir à réorienter manuellement l'Pièce e entre chaque opération.
Le profil « PMI-CNC S-Type 4-Axis » ( Centre d'usinage ) localise les éléments programmés à partir d'un décalage de travail défini plutôt qu'à partir de repères de tracé manuels.
Les positions de serrage doivent maintenir le profil en place tout en laissant dégagées toutes les voies d'Broche s ou d'accès au perçage nécessaires.
Les programmes conservent les coordonnées et la séquence d'usinage des familles de pièces définies.
Le positionnement rotatif permet d'accéder, selon un programme, à d'autres faces d'un profilé sans avoir à réajuster manuellement son orientation.
Les trous transversaux, les fentes, les poches, les trous taraudés et les éléments répartis sur le profil peuvent être programmés dans les limites de l'enveloppe de la machine.
Non. La longueur de la pièce, l'interférence de serrage, l'emplacement des caractéristiques et la portée de l'outil restent les facteurs déterminants pour savoir si un deuxième réglage est nécessaire.
Le programme doit associer la position de rotation à un repère de pièce constant et à une orientation de serrage vérifiée.
Le mouvement sur cinq axes est plus adapté lorsque des éléments à angles composés nécessitent un accès angulaire simultané ou supplémentaire de l'outil.