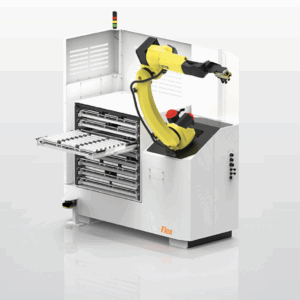
Le système Machine-outil CNC Agile Flex est conçu pour accroître la capacité d'automatisation et prolonger les temps de production sans intervention humaine dans les environnements d'usinage modernes. Sa configuration à tiroirs superposés optimise l'espace de stockage vertical tout en garantissant un stockage organisé et accessible des pièces. Le système augmente ainsi la capacité globale de stockage des pièces sans augmenter l'encombrement de la machine. Conçu pour un fonctionnement en continu, Agile Flex améliore Débit de production, réduit les interventions manuelles et optimise l'efficacité des flux de travail dans les applications CNC à forte mixité ou axées sur la production.
Le système Machine CNC optimise la production en mode autonome grâce à sa conceptionMachine CNC . Doté de trois tiroirs robustes pouvant contenir chacun jusqu’à 108 petites pièces, ce système de chargement compact permet d’augmenter le rendement tout en économisant de l’espace au sol. Selon Agile Robotic Systems, l'Agile Flex 12D « se déploie rapidement sur n'importe quelle Machine CNCet offre des capacités flexibles de chargement d'outils CNC grâce à ses plaques d'imbrication standard. De plus, son Changeur de palettes Machine CNCassure des transitions fluides entre les pièces et une mise en place efficace pour l'usinage sans surveillance.
Le système de tiroirs automatisé de l'Agile Flex 12D transforme le chargement classique en un flux de travail fluide pour les opérateurs de machines CNC. Chaque tiroir fonctionnant comme un mini Changeur de palettes Machine CNC, les opérateurs peuvent charger de nouvelles pièces pendant que le système fonctionne, garantissant ainsi qu’aucun temps de cycle n’est perdu. De plus, son système de chargement compact, de la taille d’une armoire, s’intègre parfaitement à côté de n’importe quelle machine sans gêner les mouvements. La transition entre les tiroirs est intuitive grâce au contrôleur de cellule Agile Go — qui ne nécessite « aucune connaissance en programmation robotique » — ce qui simplifie la configuration de la séquence d’événements pour la solution de chargement robotisé.
Grâce à son système intégré de chargement d'outils CNC, la Flex 12D permet le changement automatique des outils en même temps que celui des pièces. En effet, le chargement des outils CNC s'effectue sans intervention de l'opérateur, ce qui permet aux opérateurs de se consacrer à la programmation, au contrôle ou à la surveillance d'autres tâches. La solution de chargement robotisé garantit une mise en place fluide tant des outils que des pièces, ce qui améliore la régularité et réduit les erreurs. De plus, ce système de chargement compact utilise des robots Fanuc standard équipés de pinces à double mâchoire, permettant ainsi aux utilisateurs finaux de bénéficier d'une intégration clé en main du systèmeMachine CNC .
Cette solution de chargement robotisée s'appuie sur le robot Fanuc M-10iD/12 pour Machine CNC fiable Machine CNC , tandis que son système à double préhension permet de manipuler jusqu'à deux pièces par cycle. De plus, son système de tiroirs automatisé s'adapte à des pièces de différentes tailles — de 1 à 4 pouces — afin de répondre aux besoins de flexibilité des ateliers de sous-traitance. Son architecture agile permet aux ateliers de démarrer rapidement la production, grâce à des tiroirs d'une capacité suffisante pour assurer des cycles prolongés sans intervention humaine.
Agile a conçu le Flex 12D comme un système de chargement compact qui réduit les temps de configuration, augmente la durée de fonctionnement en autonomie et s'adapte aux espaces restreints. Le transfert des pièces du tiroir vers la machine est rapide, ce qui permet des cycles de production à haut volume sans intervention de l'opérateur. L'interface du systèmeMachine CNC est intuitive, réactive et compatible avec les commandes standard de l'industrie. Alliant systèmeMachine CNC , système de tiroirs automatisé, chargement d'outils CNC, solution de chargement robotisée et système de chargement compact, l'Agile Flex 12D offre un flux de travail global et efficace. Comme le souligne le site d'Agile, ce chargeur de nouvelle génération « augmente la capacité globale et la durée de fonctionnement sans surveillance ». Pour les fabricants qui souhaitent maintenir leurs broches en rotation tout en réduisant leurs coûts de main-d'œuvre, l'Agile Flex 12D offre une solution puissante, peu encombrante et évolutive.
Généralités
| Logiciel de contrôle agile | Standard |
| Nombre de tiroirs (de série) | 3 |
| Nombre de tiroirs (max.) | 3 |
| Plaques d'emboîtement incluses | 1 par tiroir |
| Plaques de fixation supplémentaires | Option |
| Palette à montage sur tiroir | Option |
| Puissance électrique (kVA) | 2 |
| Pression pneumatique (bar) | 6 |
Robot
| Robot Fanuc M10 iD12 (charge utile de 12 kg) | Standard |
| Double pince à trois mâchoires | Standard |
| Régulation de la pression des pinces | Standard |
Capacités
| Pièce (min./max.) | 1″ – 4″ / 25 mm – 100 mm |
| Pièce – 3 tiroirs (standard) (min./max.) | 0,4″ – 5″ / 10 mm – 125 mm |
| Pièce – palette de montage sur tiroir (en option) (max.) | >12 pouces | >300 mm (selon l'application) |
| Pièce – double préhension (max.) | 4 kg |
| Capacité de charge – tiroir (max.) | 80 kg |
| Capacité de charge – palette à fixation sur tiroir (en option) (max.) | 220 kg |
| Capacité du tiroir/de la palette : 01″ / Ø 25 mm (pièces) | 108 |
| Capacité du tiroir/de la palette : ø2″ / ø50 mm (pièces) | 48 |
| Capacité des tiroirs/palettes : ø3″ / 75 mm (pièces) | 30 |
| Capacité du tiroir/de la palette : ø4″ / Ø100 mm (pièces) | 20 |
Sécurité
| Lecteur de sol | Standard |
| Boîtier intégré | Standard |
| Barrière de sécurité | Option |
L’ Agile Flex e 12D est un système de tiroirs multicouches compact destiné aux petites pièces usinées par CNC. Il est conçu pour acheminer les pièces brutes et finies entre un espace de stockage organisé et l’ Machine CNC , tandis que les opérateurs restent disponibles pour le réglage, le contrôle du processus, l’inspection et d’autres tâches qualifiées. Le service commercial technique d’ A.W. Miller assure la fourniture et l’assistance technique des systèmes robotisés de chargement de machines Agile dans l’État de New York, en Pennsylvanie, dans le Maryland, dans le Delaware, dans le sud du New Jersey et au Québec, et propose des services d’analyse des applications, d’intégration dans les cellules de production, d’installation, de formation et d’assistance technique régionale.
Le robot FANUC M-10iD/12 standard dispose d’une charge utile de 12 kg et utilise une pince à trois mâchoires doubles. Il est équipé de série de trois tiroirs. Les capacités annoncées couvrent des diamètres de 1 à 4 pouces, des longueurs d’ Pièce s comprises entre 0,4 et 5 pouces dans la configuration des tiroirs, des pièces saisies par la double pince pesant jusqu’à 9 livres, et une capacité de 180 livres par tiroir. La capacité finale du système doit être confirmée en tenant compte de la pièce complète, de la pince, de la portée du robot, de la configuration de stockage, de l'interface avec la machine, de la configuration de sécurité, du temps de cycle visé et du plan de production sans surveillance.
Les applications couramment évaluées pour le programme « 12D » de l'Agile Flex , sont notamment les suivantes :
Les trois tiroirs permettent d'augmenter la capacité de rangement tout en conservant un encombrement réduit et peuvent accueillir des plateaux emboîtables distincts pour différentes familles de pièces. Ce système s'avère particulièrement efficace lorsque la petite taille des pièces permet une forte densité de rangement.
La capacité de diamètre indiquée est comprise entre 1 et 4 pouces, avec des longueurs de tiroir standard allant jusqu'à 5 pouces. Une palette montée sur tiroir, disponible en option, peut être envisagée pour les pièces plus longues, en fonction de l'application.
Le robot FANUC et la pince à double mâchoire à trois griffes assurent un échange efficace entre les pièces brutes et les pièces finies. La limite de préhension de 9 lb s'applique à l'Pièce, tandis que la masse des mâchoires et de la pince influe également sur la capacité de charge du robot.
Une enceinte et un scanner au sol permettent d'automatiser les opérations à côté des petites machines à commande numérique. L'accès par les portes, l'évacuation des copeaux, la circulation des opérateurs et le flux de travail des tiroirs de matières premières et de produits finis doivent être vérifiés lors de la conception de l'agencement.
Agile Flex Le modèle 12D est destiné au tournage de petites pièces à partir de billettes, à la fabrication de raccords et de bagues de précision, à la production de références multiples en petites séries, ainsi qu’à la production sans surveillance sur des machines CNC compactes. La capacité finale dépend de la charge combinée de la pièce et du préhenseur, du moment du robot, de la géométrie de prélèvement, de la configuration du stockage, de l’accès à la machine et de la séquence de production requise.
La durée d'exécution est calculée en multipliant le nombre d'emplacements de stockage utilisables par la durée de cycle d'usinage avérée, puis ajustée en fonction de la durée de vie des outils, de la gestion des copeaux, des contrôles, des consommables et des interventions prévues. Un nombre plus élevé d'emplacements de stockage ne supprime pas ces contraintes de processus.
Souvent, oui. L'examen doit permettre de vérifier le fonctionnement des portes, l'Mandrin ou l'accès aux équipements, les E/S des machines, la portée des robots, l'espace au sol, les zones de sécurité, le soufflage des pièces, l'état des copeaux, ainsi que la capacité de la CNC à se rétablir correctement après une interruption.
Les logiciels Agile s'appuient sur un flux de travail guidé, axé sur la commande numérique (CNC), qui réduit le recours à la programmation robotique classique. Les opérateurs doivent néanmoins suivre une formation portant sur la configuration des cellules, la présentation des pièces, le changement de préhenseurs, la sécurité d'utilisation, la gestion des défaillances et la vérification de la production.
Veuillez fournir les plans des pièces et leurs poids, leur état à l'état brut et à l'état fini, le modèle de la machine, le système de serrage, la durée du cycle, le volume annuel, le nombre d'heures de fonctionnement en autonomie souhaité, la surface au sol disponible, l'orientation de chargement, les contrôles qualité et toute opération secondaire requise.