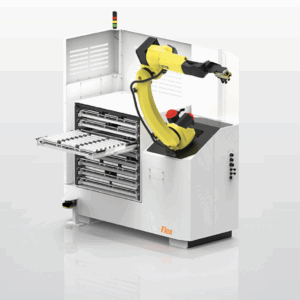

Le système de chargement 12D CNC « machine-outil » d’ Agile Flex est conçu pour accroître la capacité d’automatisation et prolonger la durée de production sans intervention humaine dans les environnements d’usinage modernes. Sa configuration en tiroirs multicouches optimise l’espace de stockage vertical tout en garantissant un stockage organisé et accessible des pièces. Le système permet ainsi d’augmenter la capacité globale de stockage des pièces sans agrandir l’encombrement de la machine. Conçu pour un fonctionnement en continu, le système 12D « Agile Flex » améliore le débit de production, réduit les interventions manuelles et optimise l’efficacité des flux de travail dans les applications CNC à grande diversité de pièces ou axées sur la production.
Le système de chargement Agile Flex 12D machine CNC optimise la production sans surveillance grâce à sa conception de chargement de type «machine CNC ». Doté de trois tiroirs robustes pouvant contenir chacun jusqu’à 108 petites pièces, ce système de chargement compact améliore le rendement tout en réduisant l’ espace au sol. Selon Agile Robotic Systems, l’Agile Flex 12D « se déploie rapidement sur n’importe quelle machine CNC» et offre des capacités flexibles de chargement d’outils CNC grâce à ses plaques d’imbrication standard. De plus, sa changeur de palettes machine CNCconception en tiroirs assure des transitions fluides entre les pièces et une mise en place efficace pour l’usinage sans surveillance.
Le système de tiroirs automatisé de l'Agile Flex 12D transforme le chargement classique en un flux de travail fluide pour les opérateurs de machines CNC. Chaque tiroir fonctionnant comme un mini changeur de palettes machine CNC, les opérateurs peuvent charger de nouvelles pièces pendant que le système fonctionne, garantissant ainsi qu’aucun temps de cycle n’est perdu. De plus, son système de chargement compact, de la taille d’une armoire, s’intègre parfaitement à côté de n’importe quelle machine sans gêner les mouvements. La transition entre les tiroirs est intuitive grâce au contrôleur de cellule Agile Go — qui ne nécessite « aucune connaissance en programmation robotique » — ce qui simplifie la configuration de la séquence d’événements pour la solution de chargement robotisé.
Grâce à son système intégré de chargement d’outils CNC, la Flex 12D prend en charge le changement automatique des outils ainsi que des pièces. En effet, le chargement CNC s’effectue sans intervention de l’opérateur, ce qui permet aux opérateurs de se consacrer à la programmation, au contrôle ou à la surveillance d’autres tâches. La solution de chargement robotisée garantit une mise en place fluide tant des outils que des pièces, améliorant ainsi la cohérence et réduisant les erreurs. De plus, ce système de chargement compact utilise des robots standard d’ Fanuc s équipés de pinces à double mâchoire, ce qui permet aux utilisateurs finaux de bénéficier d’une intégration clé en main du système de chargement «machine CNC ».
Cette solution de chargement robotisée s’appuie sur le robot M-10iD/12 d’ Fanuc pour assurer un chargement fiable des pièces «machine CNC », tandis que sa double pince permet d’atteindre jusqu’à 2manutention des pièces par cycle. De plus, son système de tiroirs automatisé prend en charge des pièces de tailles variées — de 1″ à 4″ — afin de répondre aux besoins de flexibilité des ateliers de fabrication. Son architecture agile garantit aux ateliers une mise en production rapide, grâce à des tiroirs d’une capacité suffisante pour permettre des cycles prolongés et sans intervention humaine.
Agile a conçu le Flex 12D comme un système de chargement compact qui réduit le temps de configuration, augmente la durée de fonctionnement en autonomie et s'adapte aux espaces restreints. Le transfert des pièces du tiroir vers la machine est rapide, ce qui permet des cycles de production à haut volume sans intervention de l'opérateur. L’interface du système de chargement de l’machine CNC est intuitive, réactive et compatible avec les commandes standard du secteur. Alliant un système de chargement par «machine CNC », un système de tiroirs automatisé, un chargement d’outils CNC, une solution de chargement robotisée et un système de chargement compact, l’Agile Flex 12D offre un flux de travail global et efficace. Comme le souligne le site d’Agile, ce chargeur de nouvelle génération « augmente la capacité globale et la durée de fonctionnement sans intervention humaine ». Pour les fabricants qui cherchent à maintenir leurs broches en rotation tout en réduisant leurs coûts de main-d’œuvre, l’Agile Flex 12D offre une solution puissante, peu encombrante et évolutive.
Général
| Logiciel de commande Agile | Standard |
| Nombre de tiroirs (standard) | 3 |
| Nombre de tiroirs (max) | 3 |
| Plaques de support incluses | 1 par tiroir |
| Plaques de positionnement supplémentaires | Option |
| Palette montée sur tiroir | Option |
| Alimentation électrique (kVA) | 2 |
| Pression pneumatique (bar) | 6 |
Robot
| Fanuc Robot M10 iD12 (charge utile de 12 kg) | Standard |
| Double préhenseur à 3 mâchoires | Standard |
| Contrôle de la pression des préhenseurs | Standard |
Capacités
| Diamètre de la pièce (min./max.) | 1″ – 4″ / 25mm – 100mm |
| Longueur de la pièce – 3 tiroirs (standard) (min./max.) | 0,4″ – 5″ / 10 mm – 125 mm |
| Longueur de la pièce – palette montée sur tiroir en option (max.) | > 12″ | > 300 mm (selon l'application) |
| Poids de la pièce – double préhension (max.) | 9 lbs / 4 kg |
| Capacité de charge – tiroir (max.) | 180 lbs / 80 kg |
| Capacité de charge – palette montée sur tiroir en option (max.) | 500 lbs / 220 kg |
| Capacité tiroir/palette 01″ / Ø 25 mm (pièces) | 108 |
| Capacité tiroir/palette Ø 2″ / Ø 50 mm (pièces) | 48 |
| Capacité tiroir/palette Ø 3″ / 75 mm (pièces) | 30 |
| Capacité tiroir/palette Ø 4″ / Ø 100 mm (pièces) | 20 |
Sécurité
| Scanner de sol | Standard |
| Enceinte intégrée | Standard |
| Clôture de sécurité | Option |
L’ Agile Flex e 12D est un système de tiroirs multicouches compact destiné aux petites pièces usinées par CNC. Il est configuré pour transférer les pièces brutes et finies entre un stockage organisé et la machine CNC, afin de laisser les machinistes disponibles pour les réglages, la maîtrise du procédé, l’inspection et d’autres tâches spécialisées. A.W. Miller Technical Sales fournit des systèmes robotisés Agile de chargement de machines et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec l’analyse des applications, l’intégration des cellules, l’installation, la formation et le service régional.
Le robot standard M-10iD/12 d’ FANUC dispose d’une charge utile de 12 kg et utilise une pince à trois mâchoires doubles. Il est équipé de série de trois tiroirs. La capacité annoncée couvre des diamètres de 1 à 4 pouces, des longueurs d’ pièces comprises entre 0,4 et 5 pouces dans la configuration des tiroirs, des pièces saisies par une double pince pesant jusqu’à 9 livres, et une charge maximale de 180 livres par tiroir. La capacité finale du système doit être confirmée en tenant compte de l’ensemble de la pièce, du préhenseur, de la portée du robot, de l’organisation du stockage, de l’interface machine, de l’aménagement de sécurité, de l’objectif de temps de cycle et du plan de production sans surveillance.
Les applications couramment évaluées pour Agile Flex 12D comprennent :
Les trois tiroirs permettent d'augmenter la capacité de rangement au sein d'un système « encombrement réduit » et peuvent accueillir des plateaux emboîtables distincts pour différentes familles de pièces. Ce système s'avère particulièrement efficace lorsque la petite taille des pièces permet une forte densité de positionnement.
La capacité de diamètre indiquée est comprise entre 1 et 4 pouces, avec des longueurs de tiroir standard allant jusqu'à 5 pouces. Une palette montée sur tiroir, disponible en option, peut être envisagée pour les pièces plus longues, en fonction de l'application.
Le robot FANUC et sa double pince à trois mâchoires permettent d'échanger efficacement les pièces brutes et finies. La limite de préhension double de 9 lb s'applique à la pièce, tandis que la masse des mâchoires et de la pince influe également sur la charge du robot.
Une enceinte et un scanner au sol permettent d'automatiser les opérations à côté des petites machines à commande numérique. L'accès par les portes, l'évacuation des copeaux, la circulation des opérateurs et le flux de travail des tiroirs de matières premières et de produits finis doivent être vérifiés lors de la conception de l'agencement.
Agile Flex Le modèle 12D est destiné au tournage de petites pièces à partir de billettes, à la fabrication de raccords et de bagues de précision, à la production de références multiples en petites séries, ainsi qu’à la production sans surveillance sur des machines CNC compactes. La capacité finale dépend de la charge combinée de la pièce et du préhenseur, du moment du robot, de la géométrie de prélèvement, de la configuration du stockage, de l’accès à la machine et de la séquence de production requise.
La durée d'exécution est calculée en multipliant le nombre d'emplacements de stockage utilisables par la durée avérée du cycle d'usinage, puis ajustée en fonction de l'durée de vie de l’outil, de l'gestion des copeaux, des contrôles qualité, des consommables et des interventions planifiées. Un nombre plus élevé d'emplacements de stockage ne supprime pas ces contraintes de processus.
Souvent, oui. La vérification doit permettre de confirmer le bon fonctionnement des portes, le mandrin ou l’accès aux équipements, les E/S des machines, la portée des robots, espace au sol, les zones de sécurité, le soufflage des pièces, l’état des copeaux, ainsi que la capacité de la CNC à se rétablir correctement après une interruption.
Les logiciels Agile s'appuient sur un flux de travail guidé, axé sur la commande numérique (CNC), qui réduit le recours à la programmation robotique classique. Les opérateurs doivent néanmoins suivre une formation portant sur la configuration des cellules, la présentation des pièces, le changement de préhenseurs, la sécurité d'utilisation, la gestion des défaillances et la vérification de la production.
Veuillez fournir les plans des pièces et leurs poids, leur état à l'état brut et à l'état fini, le modèle de la machine, le système de serrage, la durée du cycle, le volume annuel, le nombre d'heures de fonctionnement sans surveillance souhaité, l'espace au sol disponible, l'orientation de chargement, les contrôles qualité et toutes les opérations secondaires requises.