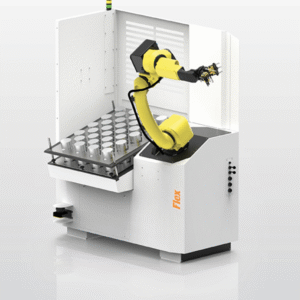
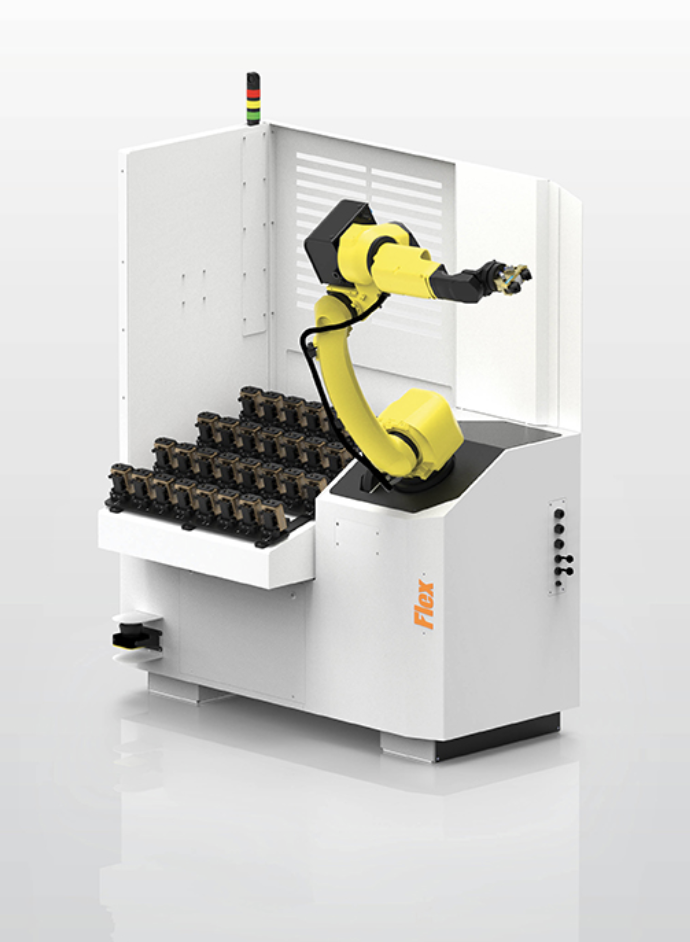
Agile Flex est un système de chargement compact à haut rendement, spécialement conçu pour les centres d'usinage CNC de petite taille. Issu de la gamme de solutions d'automatisation industrielle d'Agile, il assure une automatisation fiable du cycle de chargement, réduisant ainsi considérablement les interventions manuelles et les temps de configuration. Grâce à son architecture à étau automatisé et à son intégration transparente, le 12V constitue une solution de chargement d'outils CNC entièrement automatisée qui optimise broche , prend en charge le fonctionnement sans surveillance et permet aux ingénieurs de se concentrer sur des tâches à plus forte valeur ajoutée plutôt que sur les transferts de pièces.
Caractéristiques de Agile Flex :
Les ateliers d'usinage utilisent le système de chargement d'outils CNC Agile Flex pour usiner efficacement des pièces de petite à moyenne taille. Par exemple, son système de serrage automatisé prend en charge jusqu'à 32 positions, avec un changement rapide permettant des transitions fréquentes entre les pièces et temps d'arrêt minimaux. De plus, la configuration du système et son logiciel de commande simplifient la mise en place et l'utilisation, ce qui en fait la solution idéale pour les environnements de production où la souplesse et la précision sont essentielles.
Le système « Agile Flex » 12 V intègre un robot Fanuc M-10iD/12 d’une capacité de charge de 12 kg, associé à un système de fixation rigide et réglable, afin d’assurer un chargement précis des outils CNC dans des environnements de production exigus. De plus, ce système de chargement compact s’installe directement à côté de la plupart des machines CNC afin de permettre à l’opérateur d’y accéder si nécessaire. Cette configuration garantit une stabilit commande de mouvement, un positionnement précis des pièces et un transfert continu de celles-ci pendant l’ fonctionnement sans surveillance. Ces solutions d’automatisation de la fabrication améliorent également la régularité des cycles, favorisent un chargement reproductible et permettent une intégration efficace dans les cellules d’usinage existantes. Il s’agit donc d’un moyen simple d’améliorer la productivité automatisée dans les ateliers de sous-traitance.
Le robot améliore la fiabilité du processus grâce à une « commande de mouvement » coordonnée et à un serrage automatisé. Chaque cycle est géré par l’interface CNC intégrée au système, qui synchronise l’ manutention des pièces ion avec la broche . Cela garantit des transitions fluides entre les opérations d’usinage sans interrompre le flux de travail. Ce système de chargement compact offre également une grande précision de positionnement, ce qui fait de l’ Agile Flex 12V l’outil idéal pour l’ Production de petites pièces avec précision et répétabilité.
| Agile Flex 12V | |
| Général | |
| Logiciel de commande Agile | Standard |
| Système de montage de mors réglable par l'utilisateur | Standard |
| Alimentation électrique (kVA) | 2 |
| Pression pneumatique (bar) | 6 |
| Robot | |
| Fanuc Robot M-10iD/12 (charge utile de 12 kg) | Standard |
| Pince simple à 2 mâchoires | Standard |
| Capacités | |
| Nombre d'étaux (réglables par l'utilisateur) | 32 |
| Poids maximal de la pièce | 15 lb / 7 kg |
| Sécurité | |
| Scanner de sol | Standard |
| Enceinte intégrée | Standard |
| Clôture de sécurité | Option |
L'Agile Flex e 12V est un système compact et automatisé de chargement par étau destiné aux petites pièces usinées dans des centres d'usinage. Il est configuré pour transférer les pièces brutes et finies entre un stockage organisé et la machine CNC, afin de laisser les machinistes disponibles pour les réglages, la maîtrise du procédé, l’inspection et d’autres tâches spécialisées. A.W. Miller Technical Sales fournit des systèmes robotisés Agile de chargement de machines et en assure le soutien dans l’État de New York, en Pennsylvanie, au Maryland, au Delaware, dans le sud du New Jersey et au Québec, avec l’analyse des applications, l’intégration des cellules, l’installation, la formation et le service régional.
Un robot M-10iD/12 de la société FANUC offre une charge utile de 12 kg. Ce système, réglable par l'utilisateur, peut accueillir jusqu'à 32 étaux à point zéro, et le poids maximal des pièces indiqué est de 15 livres. Les raccordements standard comprennent une alimentation électrique de 2 kVA et un système pneumatique de 6 bars. La capacité finale du système doit être confirmée en tenant compte de l’ensemble de la pièce, du préhenseur, de la portée du robot, de l’organisation du stockage, de l’interface machine, de l’aménagement de sécurité, de l’objectif de temps de cycle et du plan de production sans surveillance.
Les applications couramment évaluées pour Agile Flex 12V comprennent :
Le système transfère la pièce dans un étau à point zéro plutôt que de saisir directement la pièce brute. Cette approche offre une interface de chargement homogène pour les composants irréguliers ou à plusieurs faces.
Le système de rangement réglable peut accueillir jusqu'à 32 étaux, sous réserve que les dimensions des pièces et des étaux le permettent. La capacité doit être vérifiée en fonction de la configuration réelle de serrage des pièces et de la trajectoire d'approche du robot.
Cette gamme de robots est adaptée aux machines compactes et aux pièces de petite taille. La masse totale de l'étau, de la pièce, de l'adaptateur et du préhenseur doit rester dans les limites validées de charge utile et de couple.
Une enceinte intégrée et un scanner au sol permettent à l'opérateur d'accéder facilement à la zone sans qu'il soit nécessaire de recourir à une clôture périmétrique traditionnelle. La configuration finale de sécurité doit faire l'objet d'une évaluation des risques tenant compte de l'machine CNC, des portes et des flux de travail environnants.
Les principales différences concernent la catégorie de robot, la taille des pièces et leur plage de poids, ainsi que le mode de disposition des pièces : sur des palettes, dans des tiroirs, dans des étaux à point zéro ou dans des nids d'arbres. Le choix du modèle approprié dépend de la pièce ité et du flux de production, et non pas uniquement de la capacité de stockage.
Le diamètre, la longueur, le pas d'empilage, le jeu de prélèvement, la répartition entre pièces brutes et finies, ainsi que le nombre de couches de stockage déterminent la quantité utilisable. Les quantités maximales publiées ne s'appliquent qu'aux hypothèses correspondantes concernant l'empilage et les pièces.
Cela peut permettre d'augmenter le nombre d'heures d'broches disponibles lorsque le chargement manuel constitue le facteur limitant. Le rendement dépend toutefois toujours d'un processus d'usinage stable, d'une alimentation suffisante en durée de vie de l’outil, d'un serrage fiable des pièces, d'un contrôle des copeaux, d'une matière première homogène et d'un planning garantissant l'approvisionnement de la cellule.
Le choix de la pince dépend de la géométrie de la pièce, de l'état de sa surface, de son poids, de la méthode de changement de pièce, ainsi que de la nécessité ou non de saisir simultanément des pièces brutes et finies. La détection par mâchoires, le contrôle de la pression et la prévention des chutes doivent être adaptés au niveau de risque de l'application.
Les cycles stables et reproductibles, avec une présentation prévisible des pièces, constituent les meilleures options. Les cellules de tournage, de fraisage, multitâches et de rectification peuvent toutes être évaluées lorsque le robot peut accéder au dispositif de serrage et que le processus peut se dérouler de manière fiable sans correction manuelle constante.