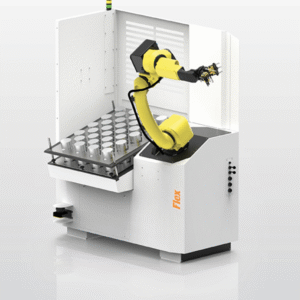
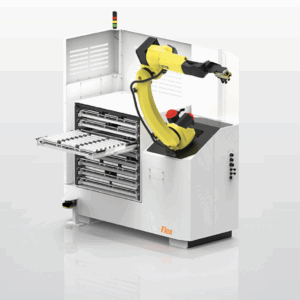
Le système Machine-outil CNC Agile Flex est une solution d'automatisation économique conçue pour la manipulation de pièces plus lourdes et pour s'adapter à des machines CNC de plus grande taille. Sa conception structurelle robuste permet de supporter des pièces plus lourdes tout en garantissant des performances de chargement stables et reproductibles. Les fabricants peuvent ainsi automatiser le traitement de composants de forte masse sans avoir à investir dans des systèmes trop complexes. Conçu pour allier durabilité et efficacité, Agile Flex optimise le taux d'utilisation des machines et étend les capacités de production en mode sans surveillance dans des environnements d'usinage exigeants.
L'Agile Flex 35P est un chargeur de palettes CNC entièrement intégré, conçu pour optimiser Broche et réduire la main-d'œuvre manuelle dans les environnements de fabrication de précision. Conçu pour Machine-outil CNC transparente Machine-outil CNC , il allie une manutention efficace des pièces à des changements de palettes rapides grâce à un robot de chargement Fanuc robuste. Les usines bénéficient ainsi d'Débit de production accru, d'une meilleure planification et d'une intervention réduite de l'opérateur.
Au cœur du Flex 35P se trouve un chargeur robotisé de qualité industrielle, équipé de deux pinces pour une manutention efficace des palettes. Ce système de chargement robotisé garantit un placement précis et reproductible, tout en éliminant les variations liées au chargement manuel. Selon Agile Robotics, l'unité offre une intégration CNC « plug-and-play » et ne nécessite aucune programmation du robot. Les opérateurs peuvent rapidement déployer le système sur les machines-outils existantes avec un minimum de perturbations.
Le système de palettes automatisé intégré à Agile Flex prend facilement en charge la fabrication de petites séries, la production à forte diversité et la fabrication par lots. Chaque palette peut accueillir des pièces de tailles très variées, y compris des composants complexes ou lourds. Ce chargeur de palettes à grande capacité permet un usinage ininterrompu pendant les changements de série et en dehors des heures de travail. Sa modular permet également d'étendre le nombre de palettes à l'avenir, afin de s'adapter à l'augmentation des besoins de production.
Malgré son encombrement réduit, le Flex 35P offre une automatisation évolutive sans empiéter sur l'espace au sol. En tant que chargeur de palettes à commande numérique optimisé pour la production allégée, il s'intègre facilement dans des cellules nouvelles ou existantes. De plus, le système de palettes automatisé du dispositif améliore l'efficacité du flux de travail tout en garantissant une grande précision et Taux de disponibilité élevé.
Agile Flex offre une combinaison éprouvée associant un chargeur robotisé Fanuc, un chargement robotisé des machines etMachine-outil CNC modular Machine-outil CNC . Sa fiabilité, sa facilité d'intégration et son évolutivité à long terme en font une solution idéale pour les fabricants de précision à la recherche d'un système hautement performant et sans intervention manuelle. Lorsque Taux de disponibilité la répétabilité sont essentiels, ce chargeur de palettes haute capacité garantit un retour sur investissement mesurable.
Généralités
| Logiciel de contrôle agile | Standard |
| Plaques d'emboîtement standard incluses (double épaisseur) | 1 |
| Plaques de fixation supplémentaires | Option |
| Puissance électrique (kVA) | 3 |
| Pression pneumatique (bar) | 6 |
Robot
| Robot Fanuc M20 iA35M (charge utile de 35 kg) | Standard |
| Double pince à trois mâchoires | Standard |
| Régulation de la pression des pinces | Standard |
Capacités
| Pièce (min./max.) | 1″ – 6″ / 25 mm – 150 mm |
| Pièce | >12″ />300 mm (selon l'application) |
| Pièce – double préhension (max.) | 8 kg |
| Capacité de charge (max.) | 250 kg |
| Capacité standard des plaques d'emboîtement : 0,75″ – 04″ / ø20 mm – Ø100 mm (pièces) | 32 |
| Capacité standard des plateaux d'empilage : 0,75″ – 2,5″ / Ø20 mm – Ø63 mm (pièces) | 72 |
| Capacité standard de la plaque d'emboîtement : 0,75″ – 1,375″ / Ø20 mm – Ø35 mm (pièces) | 179 |
Sécurité
| Lecteur de sol | Standard |
| Boîtier intégré | Standard |
| Barrière de sécurité | Option |
L'Agile Flex e 35P est un système de chargement robotisé sur palettes destiné aux pièces usinées CNC de grande taille. Il est configuré pour transférer des pièces brutes et finies entre un stockage organisé et l'Machine CNC , tandis que les opérateurs restent disponibles pour le réglage, le contrôle des processus, l'inspection et d'autres tâches qualifiées. Le service commercial technique d'A.W. Miller assure la fourniture et le support des systèmes de chargement robotisés Agile dans l'État de New York, en Pennsylvanie, dans le Maryland, dans le Delaware, dans le sud du New Jersey et au Québec, en proposant des services d'analyse des applications, d'intégration en cellule, d'installation, de formation et d'assistance technique régionale.
Le modèle 35P utilise un robot FANUC M-20iD/35 doté d'une charge utile de 35 kg et d'une pince standard à trois mâchoires doubles. La capacité annoncée couvre des diamètres d'Pièce s compris entre 1 et 6 pouces, des pièces saisies par les deux mâchoires pesant jusqu'à 17,5 livres et une charge de palette pouvant atteindre 500 livres. La capacité finale du système doit être confirmée en tenant compte de la pièce complète, de la pince, de la portée du robot, de la configuration de stockage, de l'interface machine, de l'agencement de sécurité, de l'objectif de temps de cycle et du plan de production sans surveillance.
Les candidatures généralement prises en compte pour le programme « Agile Flex 35P » comprennent :
Les plateaux emboîtables permettent de disposer les pièces brutes et finies sur une palette plutôt que de les répartir dans des tiroirs. Ce système offre un accès aisé et permet de stocker des pièces plus longues que celles pouvant être rangées dans des tiroirs standard.
Les configurations de rangement publiées vont de quelques dizaines à plus de 200 emplacements, selon le diamètre. Le nombre réel dépend de la longueur des pièces, de la course des mâchoires, de l'espacement et du fait que les pièces brutes et finies partagent ou non la même palette.
Le robot et la pince à trois mâchoires doubles permettent de manipuler des composants plus volumineux et facilitent le remplacement efficace des pièces. Les calculs de charge utile doivent prendre en compte à la fois les pièces, les mâchoires, les adaptateurs et le corps de la pince.
Une plaque de nidage préparée et des paramètres de processus enregistrés permettent de réduire le temps de conversion entre les tâches récurrentes. L'outillage CNC, les mâchoires d'Mandrin , les programmes et les exigences d'inspection doivent être adaptés en fonction de la configuration de l'automatisation.
Les principales différences concernent la catégorie de robot, la taille des pièces et leur plage de poids, ainsi que le mode de disposition des pièces : sur des palettes, dans des tiroirs, dans des étaux à point zéro ou dans des nids d'arbres. Le choix du modèle approprié dépend de l'Pièce ité et du flux de production, et non pas uniquement de la capacité de stockage.
Le diamètre, la longueur, le pas d'empilage, le jeu de prélèvement, la répartition entre pièces brutes et finies, ainsi que le nombre de couches de stockage déterminent la quantité utilisable. Les quantités maximales publiées ne s'appliquent qu'aux hypothèses correspondantes concernant l'empilage et les pièces.
Cela peut permettre d'augmenter le nombre d'heures d'Broche s disponibles lorsque le chargement manuel constitue le facteur limitant. Le rendement dépend toutefois toujours d'un processus d'usinage stable, d'une durée de vie suffisante des outils, d'un serrage fiable des pièces, d'un contrôle des copeaux, d'un approvisionnement régulier en matière première et d'un planning garantissant l'approvisionnement continu de la cellule.
Le choix de la pince dépend de la géométrie de la pièce, de l'état de sa surface, de son poids, de la méthode de changement de pièce, ainsi que de la nécessité ou non de saisir simultanément des pièces brutes et finies. La détection par mâchoires, le contrôle de la pression et la prévention des chutes doivent être adaptés au niveau de risque de l'application.
Les cycles stables et reproductibles, avec une présentation prévisible des pièces, constituent les meilleures options. Les cellules de tournage, de fraisage, multitâches et de rectification peuvent toutes être évaluées lorsque le robot peut accéder au dispositif de serrage et que le processus peut se dérouler de manière fiable sans correction manuelle constante.